

طراحی HPDC: راهنمای عملی برای طراحی قالب ریخته گری فشار بالا
 2026.11.02
 اخبار صنعت
ریخته گری فشار بالا به عنوان یک فرآیند شکل نزدیک به شبکه شهرت دارد، که باعث می شود به نظر برسد که بیشتر کار واقعی در داخل دستگاه اتفاق می افتد. در واقعیت، تقریباً تمام ویژگیهای کیفی یک ریختهگری، از الگوی پر کردن و تخلخل گرفته تا صافی و عمر ابزار، در مرحله طراحی قفل میشوند. طراحی HPDC رشته تصمیم گیری عمدی است: هندسه قطعه چگونه باید باشد، فلز چگونه از داخل حفره عبور می کند، گرما به کجا می رود، و چگونه ابزار باز می شود، خارج می شود و در چند صد هزار چرخه زنده می ماند.
این راهنما به روشی که ما به کار در Debang Mold نزدیک میشویم، سازنده قالبهای قالبگیری و ریختهگری OEM مستقر در نینگبو، چین است که پروژههای HPDC را از سال 1991 اجرا میکند. این راهنما برای مهندسین و خریدارانی نوشته شده است که میخواهند بدانند طراحی خوب ریختهگری چگونه به نظر میرسد، و چرا برخی ابزارها سالها با اپراتور اولشان مبارزه میکنند.
آنچه این راهنما پوشش می دهد
- چگونه طراحی قطعه و طراحی قالب با هم در یک پروژه قرار می گیرند
- دنباله گام به گام از چاپ قطعه تا انتشار ابزار
- قوانین هندسه برای دیوارها، پیش نویس، دنده ها و باس ها
- تصمیمات راه اندازی، سرریز و تخلیه
- چیدمان خنک کننده و تعادل حرارتی
- چگونه انتخاب آلیاژ ابزار را تغییر شکل می دهد، نه فقط قطعه را
- اشتباهات طراحی که تقریبا در هر بررسی ظاهر می شود
آنچه طراحی HPDC در واقع پوشش می دهد
مردم از عبارت طراحی HPDC به معنای دو چیز مرتبط اما متفاوت استفاده می کنند: طراحی خود قالب و طراحی قالبی که آن را تولید می کند. هر دو مهم هستند و هیچکدام واقعاً بدون دیگری نمی توانند تمام شوند.
طراحی ریخته گری که اغلب طراحی قطعه یا طراحی برای ساخت نامیده می شود، بر اساس هندسه مورد نیاز مشتری کار می کند. این بدان معناست که بخش های دیوار به اندازه کافی ضخیم برای پر شدن، اما به اندازه کافی نازک برای خنک شدن، زوایای کششی که اجازه می دهد قطعه آزاد شود، فیله هایی که تنش را پخش می کنند، و ویژگی هایی که می توانند بدون باز کردن تخلخل زیرسطحی ماشین کاری شوند.
طراحی قالب این هندسه را به سختافزار تبدیل میکند: چیدمان خط جداکننده و حفره، سیستم دروازه و راهانداز، استراتژی سرریز و تهویه، مدارهای خنککننده، طرح اجکتور، اسلایدها و هستهها، و تلورانسهایی که فروشگاه ابزار باید داشته باشد. همچنین یک تمرین اقتصادی است. یک ابزار با دو حفره، چهار اسلاید و یک بلوک خلاء به طور قابل توجهی بیشتر از یک ابزار تک حفره با یک کشش مستقیم ساده است، و قیمت قطعه باید این تفاوت را در طول عمر برنامه توجیه کند.
در اکثر پروژه ها این دو به طور مداوم با هم همپوشانی دارند. تغییر یک درجه پیش نویس در مدل قطعه می تواند یک اسلاید را از قالب حذف کند. افزودن یک باس کوچک می تواند به یک پین اجکتور اضافی نیاز داشته باشد. این رفت و برگشت، که در اوایل و روی صفحه نمایش به جای دیر و در فولاد انجام می شود، جایی است که ارزش طراحی HPDC در واقع نشان می دهد.
دنباله طراحی، گام به گام
هر پروژه ای ویژگی های خاص خود را دارد، اما توالی زیربنایی سازگار است. در فروشگاه ما معمولاً اینگونه به نظر می رسد.
- بررسی عملکردی چاپ قطعه. جزء چه کاری انجام می دهد، چه سطوحی حیاتی هستند، چه بارهایی، آب بندی یا الزامات حرارتی اعمال می شود؟
- انتخاب آلیاژ و ماشین. آلیاژ دمای ریختن، سیالیت و انقباض را تنظیم می کند. دستگاه نیروی قفل، ظرفیت شلیک و اندازه صفحه را تنظیم می کند.
- خط جدایی و پیش نویس. خط جدایی طوری قرار می گیرد که قطعه در یک نیمه بماند، از آندرکات اجتناب شود و خطوط شاهد قابل مشاهده در جایی قابل قبول فرود آیند.
- ضخامت دیوار و انتقال. دیوارهای یکنواخت و انتقال تدریجی قبل از شروع هر کاری ایجاد می شود.
- طرح دروازه و دونده. محل دروازه، مساحت دروازه و زمان پر شدن هدف بر اساس حجم حفره و ضخامت دیوار محاسبه می شود.
- طراحی سرریز و هواگیری. هوا باید به همان سرعتی که فلز وارد می شود خارج شود، بنابراین سرریزها، دریچه ها و در صورت نیاز، کمک خلاء همراه با دروازه برنامه ریزی می شود.
- طرح مدار خنک کننده. کانالها، حبابها و حبابها قرار داده میشوند تا ابتدا گرما را از بخشهای ضخیم خارج کنند.
- جهش، اسلاید و هسته. موقعیت های اجکتور، جهت لغزش و کشش های هسته با پیش نویس هایی تعریف می شوند که اجازه آزاد شدن تمیز را می دهند.
- شبیه سازی و بررسی ابزار. پر کردن، انجماد و رفتار حرارتی بررسی می شود، سپس نقشه ابزار برای ساخت آزاد می شود.
- آزمایش، نمونه برداری و تکرار. اولین عکسها مفروضات را تأیید یا تصحیح میکنند و رکورد طراحی برای تولید بهروزرسانی میشود.
مراحل سوم تا هشتم جایی است که بیشتر هزینه تولید به صورت بی سر و صدا تعیین می شود. ابزاری که به راحتی اجرا می شود تقریباً همیشه ابزاری است که در این مراحل به دقت مشخص شده است.
قوانین هندسه که تعیین می کنند آیا یک ابزار خوب کار می کند یا خیر
برخی از قوانین طراحی قدیمی، آزمایش شده و ارزش دنبال کردن دارند، مگر اینکه دلیل خاصی برای عدم وجود داشته باشد. جدول زیر دستورالعملهایی را که اغلب در مورد ریختهگریهای آلومینیوم و روی برای کاربردهای خودروسازی و صنعتی به آنها میرسیم، خلاصه میکند.
| ویژگی | دستورالعمل معمولی | چرا مهم است |
|---|---|---|
| حداقل دیوار، آلومینیوم | 1.2 تا 2.5 میلی متر | دیوارهای نازک به سرعت پر می شوند اما زود یخ می زنند و ممکن است کوتاه شوند |
| حداقل دیوار، روی | 0.6 تا 1.5 میلی متر | روی در دمای پایین تر جریان می یابد و جزئیات ریز را امکان پذیر می کند |
| انتقال دیوار | به تدریج، حداقل سه برابر تغییر می کند | تغییرات ناگهانی باعث ایجاد نقاط داغ، تخلخل انقباض و تاب خوردگی می شود |
| پیش نویس، سطوح بیرونی | حداقل 1 تا 2 درجه | نیروی بیرون راندن، ساییدگی و سایش قالب را کاهش می دهد |
| پیش نویس، سوراخ های هسته دار و دنده های عمیق | 2 تا 5 درجه | فلز روی هستهها جمع میشود، بنابراین ویژگیهای عمیقتر نیاز به کشش بیشتری دارند |
| شعاع گوشه داخلی | حداقل 0.5 برابر دیوار مجاور | جریان فلز را بهبود می بخشد و غلظت استرس را کاهش می دهد |
| ضخامت دنده | 0.6 تا 0.8 برابر دیوار اسمی | از ایجاد آثار فرورفتگی روی سطح مقابل جلوگیری می کند |
| ضخامت دیوار باس | حدود 0.75 برابر دیوار اصلی | بخش های ضخیم جدا شده در آخر سرد می شوند و تخلخل را می کشند |
| سهام ماشینکاری | 0.3 تا 0.8 میلی متر در هر سطح | سهام اضافی زمان چرخه هزینه دارد و می تواند حفره های زیرسطحی را در معرض دید قرار دهد |
گوشه های گرد بیش از آنچه طراحان انتظار دارند اهمیت دارند. گوشه های داخلی تیز باعث افزایش تنش در قسمت نهایی و تله حرارتی در قالب می شوند، در حالی که شعاع تقریباً نصف ضخامت دیواره معمولاً برای رفتار هر دو کافی است.
دروازه، سرریز و تهویه
سیستم دروازه بخشی از طراحی HPDC است که پس از ظاهر شدن یک نقص بیشترین توجه را به خود جلب می کند، دقیقاً به همین دلیل است که ارزش آن را دارد که بار اول درست شود. هدف ساده است: حفره را به سرعت و به آرامی پر کنید، جلوی فلزی را در یک جهت حرکت دهید، و اجازه دهید آخرین فلزی که می رسد، سفر خود را در یک سرریز به جای داخل یک دیوار ساختاری، تمام کند.
در عمل، این به معنای انتخاب ناحیه دروازه در برابر زمان پر شدن و حجم حفره مورد نظر است، با هدف سرعت دروازه ای که فلز را بدون انفجار دیواره حفره اتمیزه می کند و جریان را از بخش های ضخیم به قسمت های نازک به جای معکوس هدایت می کند. در جایی که یک قطعه دارای چندین گره ضخیم است، معمولاً به دروازهها و سرریزهای جداگانه نیاز است تا هر گره منبع فلزی خود و مسیر خاص خود را برای خروج هوا داشته باشد.
تهویه مستحق توجه برابر است. هوای محبوس شده در یک حفره باعث ایجاد تخلخل، تاول و پر شدن ناقص می شود و هوایی که نمی تواند از دریچه ها خارج شود اغلب با کمک خلاء خارج می شود. یک ابزار با تهویه خوب نیز با فشار تزریق کمتر کار می کند که عمر قالب را افزایش می دهد. برای قطعات با الزامات سختی داخلی، خلاء همراه با طرح سرریز متعادل معمولاً به خودی خود بهتر از دروازه ضخیم تر عمل می کند.
ترازوی حرارتی و چیدمان خنک کننده
خنک کردن کندترین بخش چرخه است و یکی از قوی ترین تأثیرات بر زندگی مرگ است. اگر ابزار به طور ناهموار خنک شود، یک ناحیه از حفره داغ می ماند، قسمت به سمت آن طرف پیچ می خورد و اپراتورها با اسپری قالب اضافی جبران می کنند، که تعادل حرارتی را بیشتر از خط خارج می کند.
چیدمان خنک کننده خوب با قطعه شروع می شود. گرمای ورودی از ضخامت بخش پیروی می کند، بنابراین ضخیم ترین گره ها به بیشترین خنک کننده نیاز دارند و آنها به آن در نزدیکترین فاصله به حفره نیاز دارند. کانالها معمولاً در فاصلهای از سطح حفره برابر با قطر دو تا سه کانال قرار میگیرند و بهجای عرض آن، به موازات سطح حفره قرار میگیرند. هسته های عمیق و پین های باریک با بافل یا حباب سرد می شوند و اسلایدها جداگانه خنک می شوند تا گیر نکنند.
آلیاژهای روی حدود 390 درجه سانتیگراد
آلیاژهای آلومینیوم حدود 600 درجه سانتیگراد
آلیاژهای منیزیم حدود 630 درجه سانتیگراد
نمودار بالا دمای ریختن معمولی را در سه خانواده آلیاژ مقایسه می کند. هر چه دما بالاتر باشد، فشار حرارتی بیشتری را فولاد قالب در هر چرخه جذب می کند، که یکی از دلایلی است که ابزار روی اغلب بیشتر از ابزار آلومینیومی با پیچیدگی مشابه دوام می آورد.
خستگی حرارتی، به جای فرسودگی، چیزی است که معمولاً به زندگی یک قالب پایان می دهد. ترک ها از گوشه های تیز داخلی و در لبه های کانال های خنک کننده شروع می شوند، سپس رشد می کنند تا زمانی که روی سطح ریخته گری ظاهر شوند. شعاع صاف، فاصله کانالهای معقول و پیشگرمسازی مداوم، همگی آن لحظه را به تأخیر میاندازند.
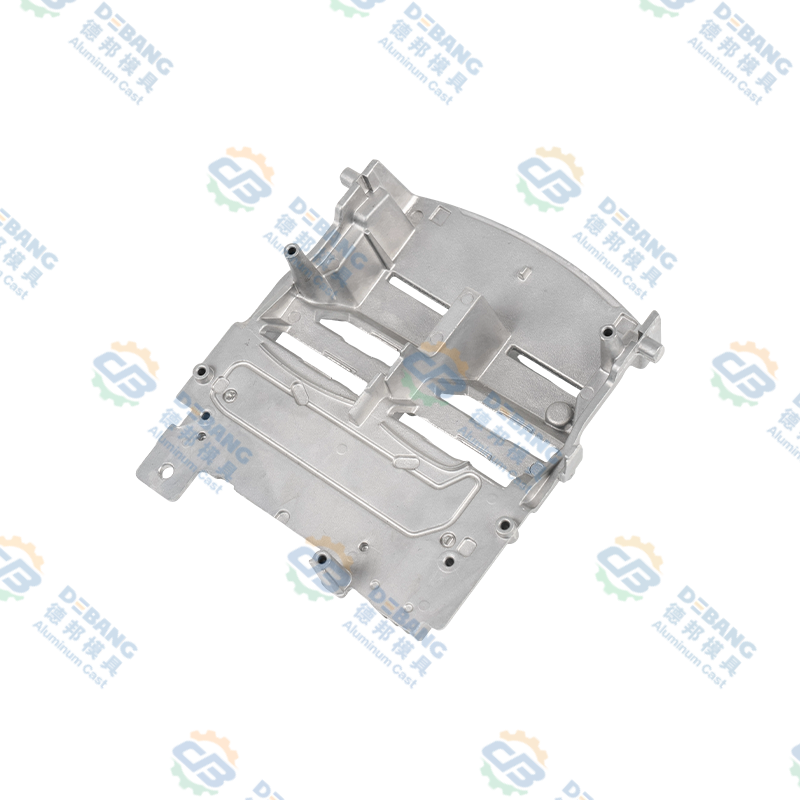 هیت سینک نورپردازی خودرو ریخته گری آلومینیومی هیت سینک روشنایی خودرو دایکاست آلومینیومی با پره های با چگالی بالا، کانال های تهویه و دنده ها برای مدیریت حرارتی LED و اتلاف حرارت پایدار. مشاهده محصول →
انتخاب آلیاژ چگونه ابزار را تغییر می دهد
آلیاژ برای قطعه انتخاب می شود، اما ابزار را نیز تغییر می دهد. در مورد دمای ریختن، سیالیت، قابلیت دیوار و سایش قالب، آلومینیوم، روی و منیزیم در مکانهای بسیار متفاوتی قرار میگیرند و طرحی که در یک خانواده به زیبایی اجرا میشود ممکن است در خانوادههای دیگر غیراقتصادی باشد.
| خانواده آلیاژی | دمای ریختن | محدوده دیوار | مفاهیم ابزار |
|---|---|---|---|
| آلومینیوم (ADC12، A380، A360) | 580 تا 620 درجه سانتیگراد | 1.2 تا 4 میلی متر | بار حرارتی بالا، فولاد ابزار H13، خنک کننده قوی، استحکام خوب نسبت به وزن |
| روی (Zamak 3، Zamak 5) | 385 تا 420 درجه سانتی گراد | 0.6 تا 3 میلی متر | عمر طولانی تر، جزئیات عالی و دیواره های نازک، مناسب برای قطعات آبکاری شده |
| منیزیم (AZ91D، AM60) | 600 تا 650 درجه سانتی گراد | 1.0 تا 3 میلی متر | حفاظت دقیق ذوب و دروازه، کمترین چگالی، کنترل فرآیند سخت |
آلومینیوم پیش فرض برای قطعات ساختاری و حرارتی مانند محفظه ها، هیت سینک ها، براکت ها و اجزای پیشرانه است. راهنمای فنی قطعات ریخته گری آلومینیومی به جایی که خانواده بهترین عملکرد را دارد عمیق تر می شود. روی اغلب برای قطعات کوچک، دقیق یا تزئینی انتخاب می شود که دیوارهای نازک و پوشش سطحی بیش از وزن اهمیت دارند. منیزیم سبکترین گزینه است و معمولاً برای محفظههای حساس به وزن، با کنترلهای سختتر در اطراف حمل و نقل مذاب و دروازهبندی، در نظر گرفته میشود.
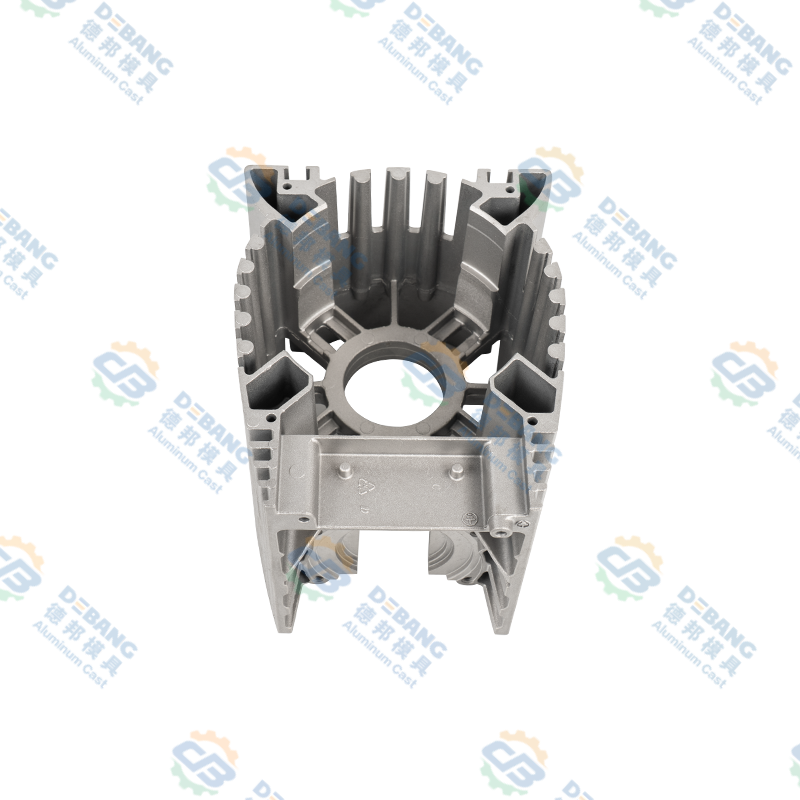 موتور دایکاست آلومینیومی و محفظه کنترلر موتور دایکاست آلومینیومی یا محفظه کنترلر یکپارچه با پره های اتلاف حرارت، نقاط نصب و استحکام برای محافظت از قطعات در برابر لرزش. مشاهده محصول →
خروج، اسلاید و کشش هسته
طراحی جهشی غیر جذاب و تعیین کننده است. پینهای اجکتوری در جایی که قالب سفت است، در گوشهها و در امتداد دندهها قرار میگیرند، و اندازه آنها به گونهای است که فشار موضعی به اندازهای پایین میماند که سطح آرایشی را مشخص نکند. صفحه اجکتور به گونه ای متعادل است که بخش به جای کج شدن و کشیدن در یک طرف، هسته را مستقیماً ترک می کند.
اسلایدها و هسته ها به طور همزمان قابلیت و هزینه را اضافه می کنند. هر اسلاید به پیش نویس خود، خنک کننده و سطوح سایش خاص خود نیاز دارد و هر هسته به اندازه کافی مخروطی برای ریخته گری در حال انقباض نیاز دارد تا آن را به طور تمیز آزاد کند. اسلایدهای هیدرولیک در جاهایی که سفر طولانی است یا جاهایی که اسلاید باید مستقل از دهانه قالب حرکت کند استفاده می شود، در حالی که اسلایدهای مکانیکی در جاهایی که حرکت ساده است ارزان تر و بسیار قابل اعتماد هستند.
شبیه سازی و تایید قبل از برش فولاد
شبیه سازی در حال حاضر یک روش استاندارد قبل از برش فولاد بر روی هر قسمتی است که دارای دیواره نازک، از نظر هندسی پیچیده یا مربوط به ایمنی است. شبیهسازی پر کردن نشان میدهد که آیا جلوی فلزی شکسته میشود، آیا دو جبهه در یک جوش سرد به هم میرسند یا نه، و احتمال دارد هوا در کجا محبوس شود. انجماد و تجزیه و تحلیل حرارتی نقاط داغ را نشان می دهد و پیش بینی می کند که کجا تخلخل انقباض ظاهر می شود. تجزیه و تحلیل Warpage تخمین می زند که قطعه پس از بیرون ریختن و خنک شدن چقدر اعوجاج خواهد داشت.
خروجی یک پیش بینی کامل نیست، اما یک فیلتر بسیار مفید است. اضافه کردن سرریز یا تغییر موقعیت یک دروازه در شبیه سازی بسیار ارزان تر از جوشکاری و ماشینکاری مجدد درج قالب است. وقتی شبیهسازی و تجربه با هم موافق نیستند، ما تمایل داریم به تجربه در موقعیت دروازه و شبیهسازی در تعادل حرارتی اعتماد کنیم، سپس هر دو را در آزمایش تأیید کنیم.
اشتباهات رایج طراحی HPDC که ابتدا به دنبال آن هستیم
پس از بررسی های کافی طراحی، همان مسائل دوباره ظاهر می شوند. اینها مواردی هستند که قبل از هر چیز دیگری بررسی می کنیم.
- بخش های دیوار غیر یکنواخت، به ویژه یک گره ضخیم که در کنار یک دیوار نازک قرار دارد
- هیچ پیش نویسی بر روی دنده های عمیق یا سوراخ های هسته ای وجود ندارد، یا در جهت اشتباه پیش نویس اعمال نمی شود
- دروازه ای که بر روی یک سطح قابل مشاهده لوازم آرایشی قرار می گیرد یا مستقیماً به سمت دیوار نازکی هدف قرار می گیرد
- خنک کننده فقط برای نیمه پوشش طراحی شده است و اجکتور را نیمه گرم می گذارد
- گوشه های داخلی تیز هم در قالب ریخته گری و هم در داخل قالب
- تلورانس های غیر واقعی به عنوان ریخته گری، به ویژه صافی و هم محوری
- موجودی اضافی ماشینکاری که هزینه را افزایش می دهد و تخلخل را آشکار می کند
- پین های اجکتوری که روی یک صفحه آب بندی یا روی سطحی که رنگ می شود قرار می گیرد
- طراحی ابزار بدون طرح آزمایشی یا مسیر مشخصی برای بازبینی به پایان رسید
چگونه به طراحی HPDC در Debang Mold می پردازیم
ما از سال 1991 در نینگبو ابزار ریخته گری دایکستینگ می سازیم و روش کار در آن زمان تغییر چندانی نکرده است: عملکرد را درک کنید، ابزار را در اطراف فلز طراحی کنید و همان تیم را از اولین طراحی تا قسمت تولید مسئول نگه دارید.
این تداوم اهمیت دارد زیرا طراحی و ساخت در یک ساختمان قرار دارند. طراحی و ساخت قالب، ریختهگری، عملیات ثانویه، ماشینکاری دقیق، عملیات سطح و مونتاژ نهایی بهجای تامینکنندههای جداگانه، بهعنوان یک زنجیره اجرا میشوند، که حلقه بین تصمیم طراحی و پیامد آن را کوتاه میکند. ما کنترل کیفیت فرآیند در کنار پروژه ابزار اجرا می شود تا بعد از آن، با گزارش های بعدی در مورد اولین نمونه ها و سوابق فرآیند برای طول عمر برنامه نگهداری می شود.
قطعاتی که ما تولید می کنیم اغلب از زنجیره تامین خودرو پیروی می کنند: اجزای مدیریت روشنایی و حرارتی، قطعات سیستم برف پاک کن، قطعات سیستم خنک کننده، قطعات کلاچ و سخت افزار بدنه، در آلومینیوم، روی و منیزیم. هر یک از این دسته ها عادات طراحی خاص خود را دارند. یک هیت سینک روشنایی با پره های نازک بلند بسیار متفاوت از محفظه موتور برف پاک کن با دو سوراخ یاتاقان کواکسیال رفتار می کند و ابزار باید این تفاوت را نسبت به طرح اول منعکس کند.
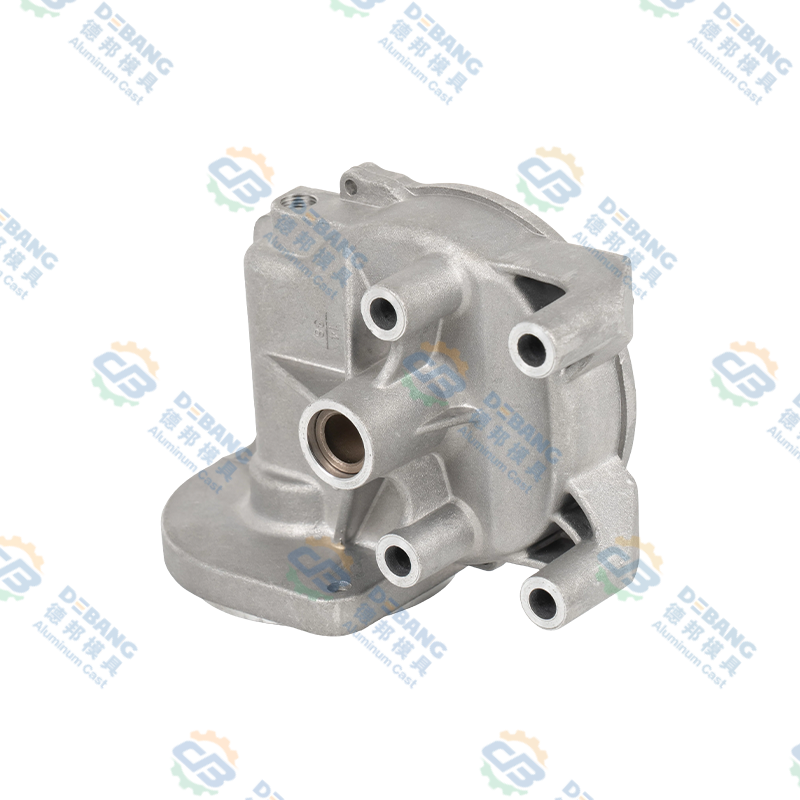 محفظه موتور برف پاک کن ماشین ریخته گری آلومینیومی محفظه موتور برف پاک کن دایکاست آلومینیومی دقیق با دیواره های یکنواخت، تحمل های محکم، مقاومت در برابر خوردگی و اتلاف حرارت برای سیستم های برف پاک کن خودرو. مشاهده محصول →
سوالات متداول در مورد طراحی HPDC
طراحی HPDC چیست؟
طراحی HPDC دو چیز متصل را پوشش می دهد: طراحی خود ریخته گری، شامل دیوارها، پیش نویس، شعاع ها و تلورانس ها، و طراحی قالبی که آن را تولید می کند، از جمله خط جداکننده، دروازه، سرریز، خنک کننده، جهش و اسلایدها. این دو با هم توسعه می یابند زیرا اکثر تصمیمات هندسه یک پیامد مستقیم ابزارسازی دارند.
حداقل ضخامت دیواره برای ریخته گری فشار بالا چقدر است؟
برای آلومینیوم، حداقل های عملی معمولاً در حدود 1.2 میلی متر است و اکثر قطعات تولیدی بین 1.5 میلی متر تا 3 میلی متر قرار دارند. روی میتواند نازکتر شود و در قسمتهای کوچک به حدود 0.6 میلیمتر برسد، زیرا در دمای پایینتر جریان مییابد. رفتن به زیر این محدوده ها ممکن است، اما پنجره فرآیند را باریک می کند و خطر ضایعات را افزایش می دهد.
یک قطعه HPDC به چه مقدار پیش نویس نیاز دارد؟
یک تا دو درجه برای دیوارهای بیرونی طبیعی است. سوراخهای هستهدار، دندههای عمیق و هر ویژگی که ریختهگری بر روی آن منقبض میشود، به طور معمول دو تا پنج درجه بسته به عمق و نیازهای پرداخت سطح، نیاز بیشتری دارند.
طراحی قالب چقدر طول می کشد؟
برای یک قطعه خودروی تک حفره ای ساده، مرحله طراحی معمولاً دو تا چهار هفته از جمله شبیه سازی و دورهای بررسی مشتری طول می کشد. ابزارهای پیچیده چند لغزنده با آب بندی محکم یا نیازمندی های نوری بیشتر طول می کشد، تا حدی به این دلیل که تکرارهای شبیه سازی بیشتری قبل از انتشار نقشه مورد نیاز است.
آیا قالب های ریخته گری قابل عملیات حرارتی هستند؟
قالبهای ریختهگری آلومینیومی معمولاً در دمای بالا با محلول درمان نمیشوند، زیرا گاز به دام افتاده سطح را منبسط کرده و تاول میزند. درمانهای تسکین تنش و تثبیت دمای پایینتر رایج هستند، و ریختهگری به کمک خلاء، سلامت داخلی را بهبود میبخشد که عملیات حرارتی نمیتواند پس از آن برطرف شود.
چه زمانی شبیه سازی ارزش هزینه را دارد؟
شبیه سازی زمانی که یک قطعه دارای دیواره نازک است، دارای چندین گره ضخیم است، نیازمند نشت یا خستگی شدید است، یا زمانی که ابزار به اندازه ای گران است که تکرار دوم به آن آسیب برساند، هزینه خود را دارد. برای قطعات ساده و دیواره ضخیم با پیش نویس سخاوتمندانه، بررسی دقیق طراحی ممکن است کافی باشد.
هم قالب و هم ریخته گری را تهیه می کنید؟
بله. ما ابزار را طراحی و میسازیم، ابتدا نمونهها را اجرا میکنیم و سپس قطعات ریختهگری تولید را با ماشینکاری ثانویه، عملیات سطح و مونتاژ در صورت نیاز عرضه میکنیم، بنابراین همان تیم پاسخگوی قطعه تمامشده باقی میماند.
طراحی HPDC رشته ای از تصمیمات کوچکی است که در اوایل گرفته شده است: یک درجه پیش نویس در اینجا، یک سرریز بیشتر در آنجا، یک خط خنک کننده ده میلی متر به حفره نزدیکتر شده است. هیچکدام از آنها در یک نقاشی چشمگیر به نظر نمیرسند، اما با هم تصمیم میگیرند که آیا یک ابزار سالها بیصدا با سرعت کار کند یا عمر خود را در محل نگهداری بگذراند. اگر هنوز در مرحله ای هستید که چاپ قطعه برای تغییر باز است، بهترین لحظه برای وارد کردن ابزارساز به مکالمه است، و این مکالمه ای است که ما اغلب با مشتریان داریم.
آخرین اخبار
درباره اخبار صنعت بیشتر بدانید
چه خریدار باشید و چه شریک توسعه، ما متعهد هستیم که راه حل قابل اعتمادی را به شما ارائه دهیم.
پیوندهای محصول
موبایل
خدمات مشتری
دریافت در نقل قول
با ما تماس بگیرید
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: جاده شماره 1 Tianxing، پارک علم و فناوری Daqi منطقه Beilun، شهر نینگبو، استان ژجیانگ، چین
حق چاپ © Zhejiang Debang Intelligent Technology Co., Ltd. تمامی حقوق محفوظ است.
 تولید کنندگان ریخته گری OEM/ODM