

ریخته گری موتور: مواد، فرآیندها و ریخته گری برای OEM ها توضیح داده شده است
 2026.10.26
 اخبار صنعت
از ده نفر بپرسید که ریخته گری موتور به چه معناست و ده عکس مختلف دریافت خواهید کرد. یک ملاقه آهن مذاب را می بیند که در قالب ماسه ای سر می زند. دیگری تصویر بازوی رباتی را نشان می دهد که عامل رهاسازی را در قالب فولادی صیقلی پاشیده است. یک سوم فقط به بلوک موتور تمام شده که روی یک پالت نشسته است، ماشین کاری شده و آماده برای خط مونتاژ فکر می کند.
هر سه تصویر صحیح هستند، زیرا ریختهگری موتور هم یک عملیات واحد و هم زنجیره طولانی تصمیمگیری است. کدام فرآیند؟ کدام آلیاژ؟ ضخامت دیوارها چقدر باید باشد؟ چقدر کمک هزینه ماشینکاری می گذارید؟ چه کسی صاحب ابزار است، و چه کسی پاسخگو است زمانی که یک دسته با تخلخل زیر صفحه واشر باز می گردد؟ به این سوالات به خوبی پاسخ دهید و یک قطعه سبک، سفت و بدون نشتی دریافت می کنید که تمیز ماشین می شود و یک دهه چرخه گرما را دوام می آورد. به آنها بد پاسخ دهید و شش ماه آینده را صرف تعقیب نرخ های ضایعات می کنید.
این راهنما برای مهندسان، خریداران و مدیران محصول نوشته شده است که به جای یک کتاب درسی، خواهان دید عملی از موضوع هستند. ما در نینگبو، چین، ابزار ریخته گری دایکاست و ریخته گری آلومینیوم و روی تولید می کنیم، و از سال 1991 این کار را انجام می دهیم، بنابراین یادداشت های زیر به همان اندازه که از کتابخانه می آیند، از طبقه مغازه می آیند.
ریخته گری موتور واقعا به چه معناست
ریخته گری یک فرآیند شکل دهی است. فلز مذاب داخل حفره ای ریخته یا تزریق می شود که شکل آن نگاتیو قسمت مورد نظر شما است. هنگامی که فلز یخ می زند، شکلی نزدیک به تور خواهید داشت: اندازه نزدیک به اندازه نهایی، اما نه نهایی. سپس ماشینکاری یک لایه نازک را از سطوحی که به تحملهای محکم، روکش خوب یا سطح آببندی قابل اعتماد نیاز دارند، حذف میکند.
چرا به سادگی کل قسمت را از یک شمش جامد برش نمی دهیم؟ زیرا یک موتور پر از هندسه است که هیچ فرزکاری نمی تواند به آن برسد. ژاکت های خنک کننده دور سیلندرها پیچیده می شوند، گالری های روغن از داخل بلوک عبور می کنند و دنده ها در قسمت داخلی روکش ها قرار می گیرند که ابزار نمی تواند به آنجا برود. ریخته گری آن ویژگی ها را در یک شات با استفاده از فلزی که از قبل به شرایط متالورژی نهایی خود نزدیک شده است، تولید می کند. همچنین مواد بسیار کمتری را هدر می دهد و در حجم هایی که ماشینکاری هرگز نمی تواند آن را هدر دهد.
به طور کلی، دو خانواده بازیگر وجود دارد. در فرآیندهای قالب مصرفی، قالب برای آزاد کردن قطعه تخریب میشود و ریختهگری با ماسه، کف از دست رفته و ریختهگری سرمایهگذاری همه به این ترتیب کار میکنند. در فرآیندهای قالب دائمی، از همان ابزار فولادی یا گرافیتی بارها و بارها استفاده میشود و ریختهگری تحت فشار بالا، ریختهگری تحت فشار پایین و قالبگیری گرانشی متعلق به این گروه است.
یک توضیح از سردرگمی زیادی در جلسات جلوگیری می کند. ریخته گری موتور در معنای دقیق آن به معنای ریخته گری بلوک، سرسیلندر و قسمت های ساختاری اصلی خود موتور است. در زنجیره تامین، این عبارت ریختهگریهای اطراف موتور را نیز در بر میگیرد: پوششهای زمانبندی، محفظههای موتور، تابههای روغن، تابههای انتقال، براکتها، سینکهای حرارتی و محفظههای کلاچ. هر دو معنا مهم هستند و هر دو معمولاً از یک نوع عرضه کننده منبع می شوند.
قانون سرانگشتی: یک قسمت بزرگ و توخالی که در ده ها هزار تولید می شود معمولاً ریخته گری شن و ماسه یا دایکاست کم فشار است. یک قطعه کوچک با دیواره نازک که در صدها هزار قطعه تولید می شود تقریباً همیشه قالبی با فشار بالا است.
فرآیندهای اصلی مورد استفاده برای اجزای موتور
بیشتر ریخته گری موتور از شش مسیر انجام می شود. آنها در هزینه ابزار، زمان چرخه، ضخامت دیوار قابل دستیابی، پرداخت سطح و سلامت داخلی فلز متفاوت هستند. انتخاب بین آنها به دلیل تطبیق قطعه با حجم است، نه انتخاب مورد علاقه.
| فرآیند | قطعات معمولی موتور | آلیاژهای رایج | هزینه ابزار | بهترین تناسب |
|---|---|---|---|---|
| ریخته گری شن و ماسه | بلوک، سرسیلندر، منیفولد اگزوز | آهن خاکستری، چدن داکتیل، آلومینیوم | کم تا متوسط | قطعات بزرگ، حجم کم تا متوسط |
| ریخته گری فشار بالا | روکش موتور، روکش، ماهیتابه روغن، براکت، هیت سینک | آلومینیوم ADC12 و A380، روی، منیزیم | بالا | بالا volume, thin walls, tight tolerances |
| ریخته گری فشار پایین | سر سیلندر، محفظه های ساختاری | آلومینیوم A356 | متوسط به بالا | ریخته گری متراکم تر، حجم متوسط |
| ریخته گری گرانشی | پیستون، محفظه پمپ، پوشش | آلومینیوم و آلیاژهای هایپریوتکتیک | متوسط | قطعات متراکم، حجم متوسط |
| ریخته گری فوم گم شده | بلوک های پیچیده با معابر داخلی | آلومینیوم، آهن | متوسط | هندسه پیچیده، حجم متوسط |
| ریخته گری سرمایه گذاری | اجزای توربو، قطعات دقیق کوچک | فولاد ضد زنگ، سوپر آلیاژ | بالا | آلیاژهای دقیق و دمای بالا |
از قسمت شروع کنید نه از روند. یک دایکستر نمی تواند یک بلوک 40 کیلوگرمی را از نظر اقتصادی پر کند، و یک ریخته گری شن و ماسه نمی تواند ضخامت دیواری را که طراحی پوشش مدرن می طلبد، حفظ کند. پاسخ صادقانه به اینکه کدام فرآیند بهتر است معمولاً به سه عدد بستگی دارد: حجم سالانه، حداکثر اختلاف ضخامت دیواره، و سختترین تلورانس که در واقع بر عملکرد تأثیر میگذارد.
همچنین شایان ذکر است که انتخاب فرآیند در اوایل قفل شده است. هنگامی که یک قالب وجود دارد، تغییر آلیاژ یا ضخامت دیواره به معنای برش فولاد جدید است. به همین دلیل است که بررسی طراحی بیش از هر چیز دیگری در این صنعت اهمیت دارد.
انتخاب آلیاژ: آهن، آلومینیوم، منیزیم و روی
آلیاژ اغلب در مورد قطعه تمام شده بیشتر از فرآیند تصمیم می گیرد. وزن، انبساط حرارتی، رفتار خوردگی و هزینه ماشینکاری را تعیین می کند. در کار موتور چهار خانواده مسلط هستند.
| خانواده آلیاژی | استفاده از موتور معمولی | چرا انتخاب شده است | چه چیزی را تماشا کنیم |
|---|---|---|---|
| چدن خاکستری | بلوک موتور، آستر سیلندر | میرایی عالی، مقاومت در برابر سایش، هزینه کم | قابلیت دیواره نازک سنگین و محدود |
| چدن داکتیل | میل لنگ، برخی بلوک ها، براکت ها | بالاer strength and ductility | انقباض بیشتر، نیاز به تغذیه دقیق دارد |
| آلومینیوم A356 and A360 | سر سیلندر، محفظه های ساختاری | قابلیت ریخته گری و عملیات حرارتی خوب | به درج یا آستر در سطوح سایش نیاز دارد |
| آلومینیوم ADC12 و A380 | روکش موتور، روکش، تابه، هیت سینک | به خوبی در قالب ها جریان می یابد، دیواره های نازک، پرداخت خوب | کنترل تخلخل حیاتی است |
| منیزیم AZ91 و AM60 | روکش ها، براکت ها، محفظه های سبک وزن | بسیار سبک، میرایی خوب | حفاظت در برابر خوردگی و مدیریت مذاب |
| روی زاماک 3 و 5 | براکت های کوچک، محفظه سنسور، قطعات برف پاک کن | ثبات ابعادی، دیوارهای نازک عالی | محدودیت وزن، نامناسب برای مناطق گرم |
آلومینیوم اکثر محفظه های موتور و پیشرانه جدید را تصاحب کرده است زیرا وزن را دقیقاً از جایی که وزن بیشتر آسیب می بیند حذف می کند. آهن همچنان در جایی که سختی، میرایی و هزینه هر کیلوگرم بیشتر از جرم است برنده است. روی یک ماده تخصصی است: به زیبایی ریخته می شود، دیوارهای بسیار نازک و ماشین ها را سریع نگه می دارد، اما سنگین است و در دماهای بالا استحکام خود را از دست می دهد.
درس عملی این است که همان قسمت اغلب در دو آلیاژ وجود دارد. به عنوان مثال، یک هیت سینک روشنایی ممکن است از آلومینیوم برای یک وسیله نقلیه با کارایی بالا و از روی روی برای یک خودرو فشرده، با هندسه نصب یکسان و رفتار حرارتی متفاوت تولید شود. مشخص کردن آلیاژ یک تصمیم سیستمی است، نه یک تصمیم خرید.
ریخته گری گام به گام یک جزء موتور
محفظه موتور دایکاست از طریق یک توالی قابل پیش بینی حرکت می کند. توالی در نمودار جریان ساده به نظر می رسد، اما هر مرحله دارای متغیرهایی است که تصمیم می گیرد قطعه تمام شده فروخته شود یا از بین برود.
- بررسی طراحی و DFM. هندسه قطعه، خط جدایی، زوایای پیش نویس، موقعیت دروازه و طرح اجکتور با هم بررسی می شوند. اکثر مشکلات ریخته گری در این مرحله، مدت ها قبل از برش فولاد، طراحی می شوند.
- ساخت ابزار. قالب یا الگوی ماشین کاری، عملیات حرارتی و نصب می شود. ابزارهای دایکاست معمولاً از فولاد H13 ساخته میشوند و درجهای سخت شده در نواحی با سایش بالا در اطراف دروازهها و هستهها ساخته میشوند.
- آزمایش و نمونه برداری ابزار اجرا می شود، اولین قسمت ها اندازه گیری می شوند و پنجره فرآیند ایجاد می شود: فشار شات، دمای قالب، زمان چرخه، سطح خلاء در صورت لزوم.
- ذوب و درمان ذوب. آلیاژ ذوب شده، گاز زدایی شده و دانه تصفیه می شود. محتوای هیدروژن و سطح آهن کنترل می شود، زیرا هر دو تخلخل محرک و هر دو در یک قطعه تمام شده نامرئی هستند.
- پر کردن حفره. در دایکاست، یک آستین گلوله ای فلز را در چند میلی ثانیه از میان دونده ها و دروازه ها به داخل حفره هل می دهد. الگوی پر کردن تصمیم میگیرد که هوای محبوس شده به کجا ختم شود و تعیین میکند که قطعه کجا نشت کند.
- انجماد و بیرون ریختن. ریخته گری در چند ثانیه منجمد می شود. پینهای اجکتور آن را شفاف میکنند و کنترل حرارتی قالب، تاب خوردگی و نقاط داغ را تحت کنترل نگه میدارد.
- دفن کردن و خلاص کردن. دونده ها، سرریزها و فلاش حذف می شوند، سپس پرس های ارتعاشی، غلتشی یا پیرایشی لبه ها را تمیز می کنند.
- ماشینکاری. عملیات CNC سوراخها، رزوهها، وجههای آببندی و سوراخهای نصب را با تلورانسهایی اضافه میکند که هیچ سطح ریختهگری نمیتواند به تنهایی نگه دارد.
- درمان سطحی شات بلاست، آنودایز، پوشش پودری، پوشش الکترونیکی یا تبدیل کرومات از قطعه محافظت می کند و ظاهری ثابت در سراسر یک دسته می دهد.
- بازرسی و بسته بندی. گزارشهای ابعادی، آزمایشهای نشت، تصاویر اشعه ایکس و گواهیهای مواد همراه با محموله ارسال میشوند، بنابراین مشتری میتواند هر دسته را به یک شماره حرارتی ردیابی کند.
دو تا از این مراحل سزاوار توجه بیشتری هستند. عملیات مذاب نامرئی اما تعیین کننده است، زیرا مذاب با گاز زدایی ضعیف قطعاتی را تولید می کند که بازرسی بصری را پشت سر گذاشته و در تست فشار شکست می خورند. ماشینکاری جایی است که ریخته گری صدا شهرت خود را به دست می آورد، زیرا ریخته گری با تخلخل داخلی اغلب تنها زمانی باز می شود که سوراخی در آن بریده شود.
کدام قطعات موتور در واقع ریخته گری می شوند؟
در داخل یک موتور مدرن، لیست بازیگران طولانی تر از آن چیزی است که اکثر مردم انتظار دارند. این شامل بلوک، سرسیلندر، ماهیتابه روغن، درپوش سوپاپ ها، پوشش های زمان بندی، منیفولدهای ورودی، منیفولدهای اگزوز، محفظه های توربو، محفظه پمپ آب، محفظه ترموستات، پایه های موتور و یک دم بلند از براکت های کوچک است.
در خارج از هسته احتراق، رایجترین قسمت ریختهگری با قالب خود بدنه موتور است که گاهی اوقات پوشش زمانبندی، پوشش جلویی یا محفظه لوازم جانبی نامیده میشود. این دیواره نازک است، دارای یک شیار آب بندی است، از باس های پیچ و مهره پشتیبانی می کند و اغلب شامل سوراخ های یاتاقان برای شفت ها است. باید صاف، از نظر ابعادی پایدار و کاملاً عاری از تخلخل بین دیواره باشد، زیرا روغن را از یک طرف از هوا از طرف دیگر جدا می کند.
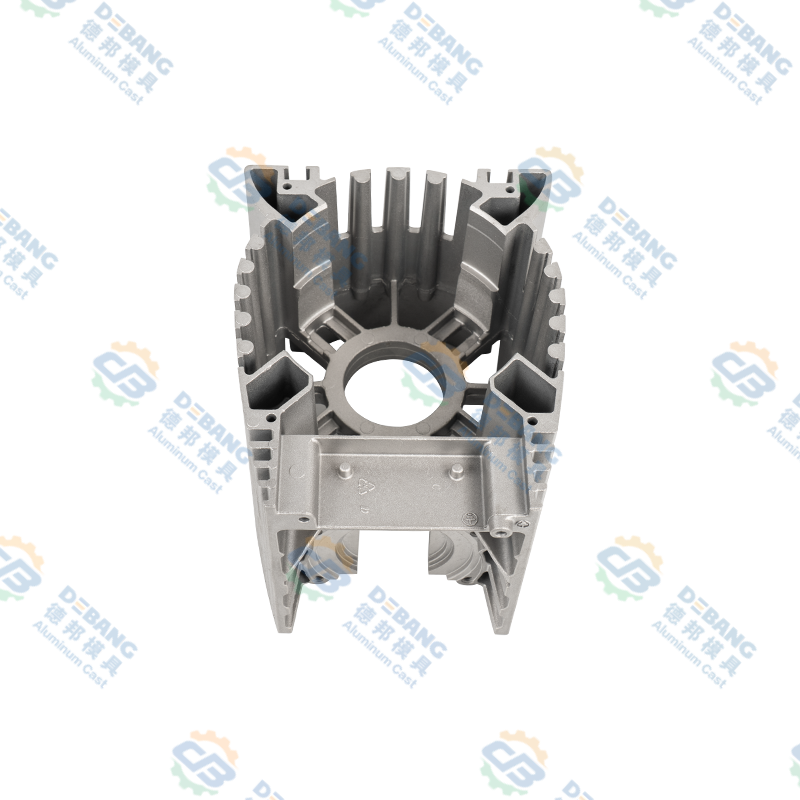 بدنه موتور ریخته گری آلومینیومی و محفظه کنترلر محفظه موتور دایکاست آلومینیومی یا محفظه کنترل کننده خودرو با پره های دفع گرما و ساختار یکپارچه، مناسب برای آب بندی دیواره نازک و استحکام ساختاری. مشاهده محصول →
قطعاتی مانند این به تامین کننده ای که کل زنجیره را کنترل می کند پاداش می دهد. اگر ابزار در یک مکان بریده شود، ریختهگری در جای دیگر ریخته شود و ماشینکاری به قسمت سوم واگذار شود، هیچ کس مالک ضخامت دیوارهای نیست که باعث نشتی شده است. یک تامین کننده از طراحی قالب گرفته تا ریخته گری تمام شده و ماشینکاری شده این شکاف را برطرف می کند.
ریخته گری در اطراف موتور: گیربکس، کلاچ و قطعات حرارتی
موتور به تنهایی کار نمی کند و ریخته گری آن نیز کار نمی کند. تشت های روغن گیربکس در پایین پیشرانه قرار دارند و مایع را جمع می کنند و به عنوان یک پوشش ساختاری دو برابر می شوند. آنها معمولاً بزرگ، مسطح و آجدار هستند، با یک باس تخلیه و یک فلنج آب بندی که باید پس از سالها چرخه حرارتی صاف بماند.
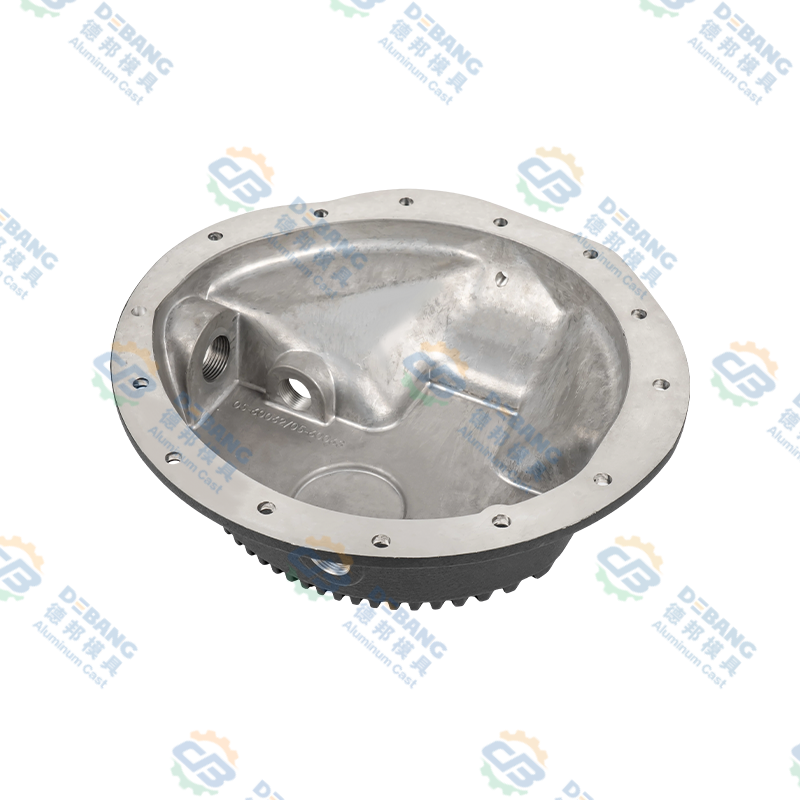 تابه های جعبه دنده ریخته گری آلومینیومی برای پیشرانه های خودرو این تابه گیربکس دایکاست آلومینیومی بر روکش مقاوم در برابر خوردگی و آب بندی ضد نشت برای نقش جمع آوری سیال پیشرانه در زیر خودروها تاکید دارد. مشاهده محصول →
اجزای کلاچ چالش متفاوتی هستند. قطعات کلاچ روغن سیلیکونی برای وسایل نقلیه سنگین تحت بار و دما مداوم کار می کنند، بنابراین دقت ابعاد و سلامت داخلی بیش از ظاهر اهمیت دارد. ضخامت دیوار باید به اندازه کافی یکنواخت باشد تا از نقاط داغ جلوگیری شود، و انبار ماشینکاری باید به اندازه کافی قابل پیش بینی باشد که قطعه نهایی متعادل شود.
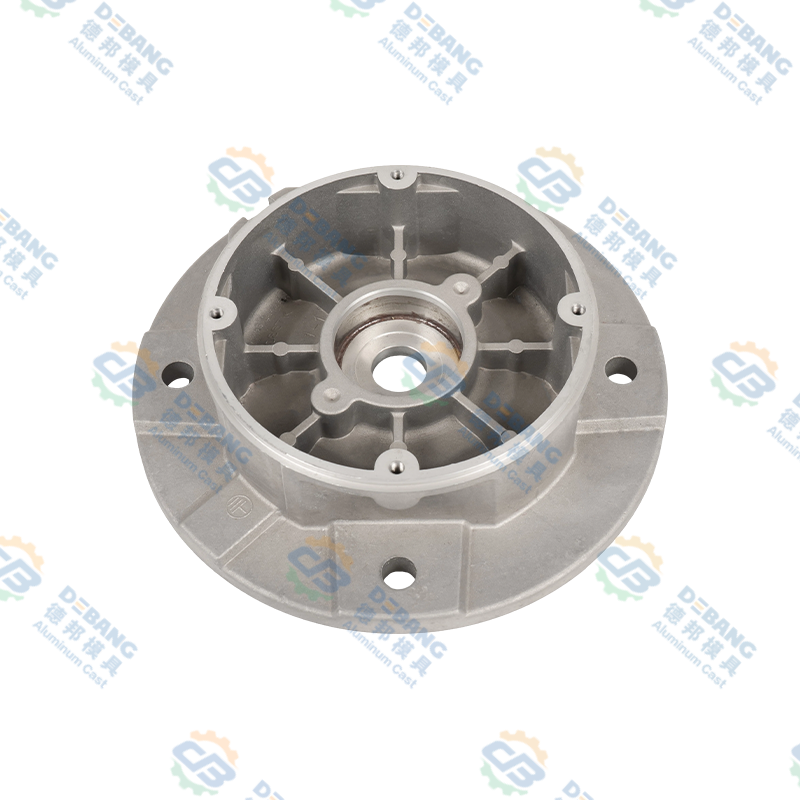 اجزای کلاچ روغن سیلیکونی ریخته گری آلومینیومی اجزای کلاچ روغن سیلیکونی آلومینیومی دایکاست سنگین برای فن های خنک کننده موتور، تنظیم سرعت فن با دما برای پشتیبانی از خنک کننده و مصرف سوخت. مشاهده محصول →
قطعات حرارتی تصویر را کامل می کنند. با تغییر به پیشرانه های الکتریکی و هیبریدی، قطعات ریخته گری از بلوک موتور به محفظه باتری، محفظه اینورتر، محفظه موتور و هیت سینک روشنایی منتقل شده اند. فلز اغلب یکسان است، ضخامت دیوار اغلب نازک تر است و الزامات آب بندی معمولا سخت تر است. تامین کنندگانی که از قبل بدنه موتور را درک کرده اند، تمایل دارند به سرعت با این قطعات سازگار شوند، زیرا رشته اصلی یکسان است.
قوانین طراحی که صدای ریخته گری موتور را حفظ می کند
ریختهگریهای خوب طراحی شدهاند، نه اینکه وجودشان بررسی شود. قوانین زیر تقریباً برای همه ریختهگریهای مرتبط با موتور، صرف نظر از فرآیند، اعمال میشود.
- ضخامت دیوار را تا حد امکان یکنواخت نگه دارید. بخش های ضخیم به آرامی خنک می شوند و فلز را از همسایه های نازک می کشند و حفره های انقباضی ایجاد می کنند.
- از فیله های سخاوتمندانه در گوشه های داخلی استفاده کنید. گوشه های تیز استرس را متمرکز کرده و جریان فلز را محدود می کند.
- پیش نویس را در هر صورت عمودی اضافه کنید. بدون آن، قطعه به بیرون کشیده می شود و سطح پاره می شود.
- طراحی دنده ها به جای باس های ضخیم. سختی از هندسه ناشی می شود نه از جرم.
- کمک هزینه ماشینکاری را فقط در جایی قرار دهید که ماشینکاری واقعاً اتفاق می افتد. موجودی اضافی روی سطح ریختهگری شده فلز و زمان چرخه اضافی را تلف میکند.
- زودتر به مکان های پین اجکتور فکر کنید. فرود پین روی صفحه آب بندی، نشتی است که در انتظار وقوع است.
- سوراخ های هسته دار را ساده و در راستای جهت باز شدن قالب نگه دارید. هسته های جانبی هزینه و نگهداری را افزایش می دهند.
- تلورانس هایی را مشخص کنید که با فرآیند مطابقت دارند. تلورانس های بیش از حد فشرده روی سطح ریخته گری، هزینه ابزار و نرخ ضایعات را بدون بهبود عملکرد افزایش می دهد.
هنگامی که این قوانین رعایت می شوند، ریخته گری در یک شرایط قابل پیش بینی به مرکز ماشینکاری می رسد و کل برنامه سریعتر اجرا می شود. هنگامی که آنها نادیده گرفته می شوند، اولین اجرای نمونه تبدیل به یک مذاکره پرهزینه می شود.
نقص های رایج و نحوه پیشگیری از آنها
هر کارخانه ریخته گری فهرست ذهنی عیوب را نگه می دارد، زیرا هر کدام یک امضا و یک علت دارد. این شش مورد اغلب در ریخته گری موتور ظاهر می شوند.
تخلخل گاز
حفره های داخلی گرد ناشی از هوای به دام افتاده یا هیدروژن محلول. با تهویه بهتر، کمک خلاء و گاز زدایی مناسب مذاب از آن جلوگیری می شود.
تخلخل انقباض
حفره های نامنظم در بخش های ضخیم که در آخر یخ می زنند. با ضخامت دیواره یکنواخت، تغذیه بهتر و دمای قالب کنترل شده جلوگیری می شود.
سرد می بندد
دو جبهه فلزی بدون ذوب شدن به هم می رسند و یک درز قابل مشاهده و یک مفصل ضعیف باقی می گذارند. با دمای قالب بالاتر و پر شدن سریعتر جلوگیری می شود.
فلش
فرار فلز در امتداد خط جدایی. با نگهداری قالب، نیروی گیره صحیح و فشار شات کنترل شده از آن جلوگیری می شود.
Warpage
اعوجاج پس از بیرون ریختن به دلیل خنک شدن ناهموار. با مدارهای خنک کننده متعادل و زمان بندی صحیح تخلیه جلوگیری می شود.
لحیم کاری
آلومینیوم به سطح قالب میچسبد و لکهای زبر باقی میگذارد. با پوشش قالب، کنترل دما و شیمی آلیاژ مناسب جلوگیری می شود.
این الگو ثابت است: تقریباً هر نقصی به دما، الگوی پر یا کیفیت فلز باز می گردد. به همین دلیل است که نظارت بر فرآیند از بازرسی نهایی ارزشمندتر است. بخشی که پس از ماشینکاری از بین می رود، کار، انرژی و عمر ابزار را مصرف کرده است.
کنترل کیفیت هنگام ریخته گری قطعات موتور
برنامه ریزی کیفیت برای ریخته گری موتور با عملکرد قطعه شروع می شود. پوششی که روغن را در خود نگه می دارد، نیاز به سفتی فشار دارد. یک براکت نیاز به تکرارپذیری ابعادی دارد. یک هیت سینک نیاز به یکپارچگی دیوار دارد تا گرما بتواند در واقع از طریق فلز عبور کند.
در عمل، یک طرح کنترل معمولی چندین لایه را ترکیب می کند. بررسی های طیف سنج شیمی آلیاژ را قبل از استفاده از مذاب تایید می کند. مانیتورینگ در حین فرآیند، پروفایل های عکس و دمای قالب را ثبت می کند. بازرسی ابعادی از کولیس ها، گیج ها و ماشین های اندازه گیری مختصات برای ویژگی های حیاتی استفاده می کند. روش های غیر مخرب مانند اشعه ایکس و آزمایش فشار یا نشت به دنبال حفره های داخلی هستند که بازرسی بصری نمی تواند آنها را پیدا کند. در نهایت، بررسی های مخرب روی قطعات نمونه، ریزساختار، سختی و سطوح تخلخل واقعی را نشان می دهد.
مستندات به اندازه آزمایش اهمیت دارند. یک تامین کننده ریخته گری باید بتواند سوابق بازرسی یک دسته خاص را که با شماره حرارتی و ماشین مطابقت دارد به مشتری نشان دهد. این قابلیت ردیابی چیزی است که یک محموله را به یک رابطه تامین قابل اعتماد تبدیل میکند و به همین دلیل است که ما سوابق بازرسی خود را بهعنوان یک محصول به خودی خود در نظر میگیریم. میتوانید در مورد نحوه برخورد ما با این موضوع بیشتر بخوانید صفحه با کیفیت .
هزینه، ابزار و زمان سرب
خریداران اغلب برای هر قطعه یک عدد درخواست می کنند، اما قیمت ریخته گری مجموع چندین هزینه بسیار متفاوت است. نمودار زیر به طور تقریبی نشان می دهد که هزینه کل برنامه یک جزء موتور ریخته گری آلومینیومی معمولاً چگونه تقسیم می شود.
دو نتیجه گیری می شود. اولاً، مواد و ابزارها غالب هستند، بنابراین یک تغییر کوچک در ضخامت دیوار می تواند قیمت واحد را بیش از یک مذاکره طولانی بر سر نرخ نیروی کار افزایش دهد. دوم، هزینه های با کیفیت سربار نیست. این ارزان ترین بیمه در برابر ادعای ضمانت نامه در مورد یک پوشش نشتی است.
زمان تحویل از منطق مشابهی پیروی می کند. ابزارآلات معمولاً از فریز کردن طرح تا اولین نمونه چند هفته طول میکشد، و وسایل ماشینکاری زمان بیشتری را اضافه میکنند. یک برنامه زمانبندی واقعبینانه امکان یک دور نمونهبرداری، اصلاح طرح در صورت نیاز و یک دسته کوچک پیشتولید را قبل از افزایش کامل فراهم میکند.
کار با شریک دایکستینگ
رایج ترین شکست در پروژه های ریخته گری، فنی نیست. این یک شکاف واگذاری است. سازنده ابزار ریخته گری را سرزنش می کند، کارخانه ریخته گری دسته آلیاژ را مقصر می داند و کارگاه ماشینکاری مشکلی را کشف می کند که از اولین شلیک وجود داشته است.
تامینکنندهای که طراحی قالب، ریختهگری، عملیات ثانویه، ماشینکاری دقیق، عملیات سطح و مونتاژ زیر یک سقف را پوشش میدهد، بیشتر این خطر را از بین میبرد. همچنین حلقه بازخورد را کوتاه می کند: هنگامی که یک سوراخ ماشینکاری شده تخلخل را نشان می دهد، کارخانه ریخته گری در مورد آن در همان هفته و نه در همان سه ماهه یاد می گیرد.
اگر در حال برنامه ریزی برای ریخته گری موتور یا پیشرانه جدید هستید، ارزش دارد که شریک تولید را قبل از منجمد شدن نقشه وارد گفتگو کنید. یک بحث کوتاه در مورد خطوط جداسازی، ضخامت دیوار و انبار ماشینکاری می تواند کل چرخه ابزارسازی را نجات دهد. شما خوش آمدید با تیم ما صحبت کنید در مورد پروژه شما، چه یک بخش یا یک خانواده از اجزا باشد.
سوالات متداول
آیا ریخته گری بلوک موتور با ریخته گری آن یکی است؟
خیر. بلوکهای موتور معمولاً از ماسه یا قالبهای کم فشار از آهن یا آلومینیوم ساخته میشوند، زیرا بزرگ هستند و راههای داخلی آنها نیاز به قالبی دارد که بتوان آن را شکست. ریخته گری فشار بالا معمولاً برای قطعات کوچکتر و نازکتر مانند روکش ها، روکش ها، تابه ها و براکت ها استفاده می شود، جایی که حجم بالا و تلرانس های تنگ هزینه قالب فولادی را توجیه می کند.
برای ریخته گری قطعات موتور از چه فلزی استفاده می شود؟
چدن خاکستری و چدن انعطاف پذیر بر بلوک های سنتی و میل لنگ غالب هستند. آلیاژهای آلومینیوم مانند A356، A360، ADC12 و A380 برای سر، بدنه، پوشش و قطعات حرارتی استفاده می شود. منیزیم در روکش ها و براکت های سبک وزن ظاهر می شود، در حالی که روی برای اجزای دقیق کوچکی که به دیواره های بسیار نازک نیاز دارند استفاده می شود.
چرا قطعات موتور ریختگی هنوز نیاز به ماشین کاری دارند؟
زیرا ریختهگری شکلی نزدیک به شبکه ایجاد میکند، نه یک شکل تمام شده. سطح ریختهگری نمیتواند تحمل مورد نیاز برای سوراخ یاتاقان، سطح آببندی یا سوراخ رزوهدار را حفظ کند. ماشینکاری یک لایه کنترل شده از فلز را حذف می کند تا به آن تلورانس ها برسد، و همچنین تخلخل داخلی را در معرض دید قرار می دهد که در غیر این صورت در سرویس با شکست مواجه می شود.
ریخته گری و تحویل یک جزء موتور چقدر طول می کشد؟
برای یک قطعه جدید، چندین هفته برای طراحی و ساخت ابزار زمان بگذارید، سپس یک دور نمونه برداری برای اعتبارسنجی ابعاد و پارامترهای فرآیند انجام دهید. تولید یک قطعه بالغ سریع است، اغلب بر حسب روز اندازه گیری می شود، اما کل زمان تولید شامل تهیه مواد، ماشینکاری، عملیات سطح، بازرسی و حمل و نقل نیز می شود.
آیا تخلخل در قسمت موتور ریختگی قابل تعمیر است؟
گاهی اوقات تخلخل سطحی کوچک را می توان با آغشته کردن آب بندی کرد، اما تخلخل سازه ای در یک ناحیه تحت فشار یا باربر نباید تعمیر شود. پاسخ درست این است که فرآیند را اصلاح کنید، گیت یا خنک کننده را تنظیم کنید و نمونه برداری مجدد کنید. ترمیم حفره های داخلی یک مشکل را به جای حل آن پنهان می کند.
چگونه بفهمم که قالب ریخته گری نشت نمی کند؟
سفتی نشتی طراحی و کنترل شده است، امیدی به آن وجود ندارد. با شبیه سازی پر کردن شروع می شود، با کیفیت مذاب کنترل شده و دمای قالب ادامه می یابد و با آزمایش فشار یا نشت بر روی قطعات تولیدی پایان می یابد. بازرسی اشعه ایکس روی نمونه ها تایید می کند که ساختار داخلی با هدف طراحی مطابقت دارد.
ریخته گری موتور موضوعی است که به صبر پاداش می دهد. فرآیند، آلیاژ و هندسه همه با هم تعامل دارند و تصمیمی که در اولین جلسه طراحی گرفته میشود معمولاً در نرخ ضایعات یک سال بعد نشان داده میشود. اصول اولیه را به درستی دریافت کنید، زنجیره تامین را کوتاه نگه دارید، مذاب و ابزارآلات را با جدیت یکسان کنترل کنید، و قطعات ریخته گری کار بی سر و صدا خود را برای عمر وسیله نقلیه انجام خواهند داد.
اگر نظر دومی در مورد بخشی که در حال توسعه آن هستید می خواهید، نقاشی را برای ما ارسال کنید. یک مکالمه کوتاه در مورد ضخامت دیوار، خطوط جداکننده و سهام ماشینکاری معمولاً ارزشمندترین ساعت در کل پروژه است.
آخرین اخبار
درباره اخبار صنعت بیشتر بدانید
-
07
Sep
 ریخته گری قالب در صنعت خودرو: انتخاب آلیاژ، تحمل ها و انتخاب OEMیک بار یکی از رهبران برنامه خودرو برای ما تشت های گیربکس فرستاد که مدام در تست نشتی ناموفق بودند. ضخامت دیواره کاهش یافت، تخلخل ظاهر شد و خط تولید دو بار در هفته متوقف شد. راه حل یک ارتقاء مواد ...
چه خریدار باشید و چه شریک توسعه، ما متعهد هستیم که راه حل قابل اعتمادی را به شما ارائه دهیم.
پیوندهای محصول
موبایل
خدمات مشتری
دریافت در نقل قول
با ما تماس بگیرید
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: جاده شماره 1 Tianxing، پارک علم و فناوری Daqi منطقه Beilun، شهر نینگبو، استان ژجیانگ، چین
حق چاپ © Zhejiang Debang Intelligent Technology Co., Ltd. تمامی حقوق محفوظ است.
 تولید کنندگان ریخته گری OEM/ODM