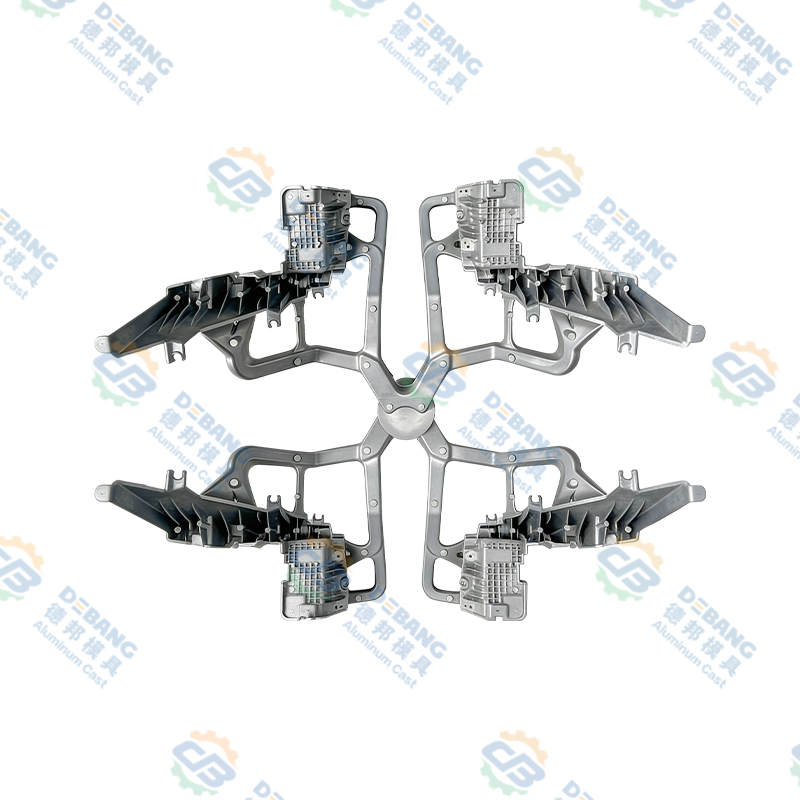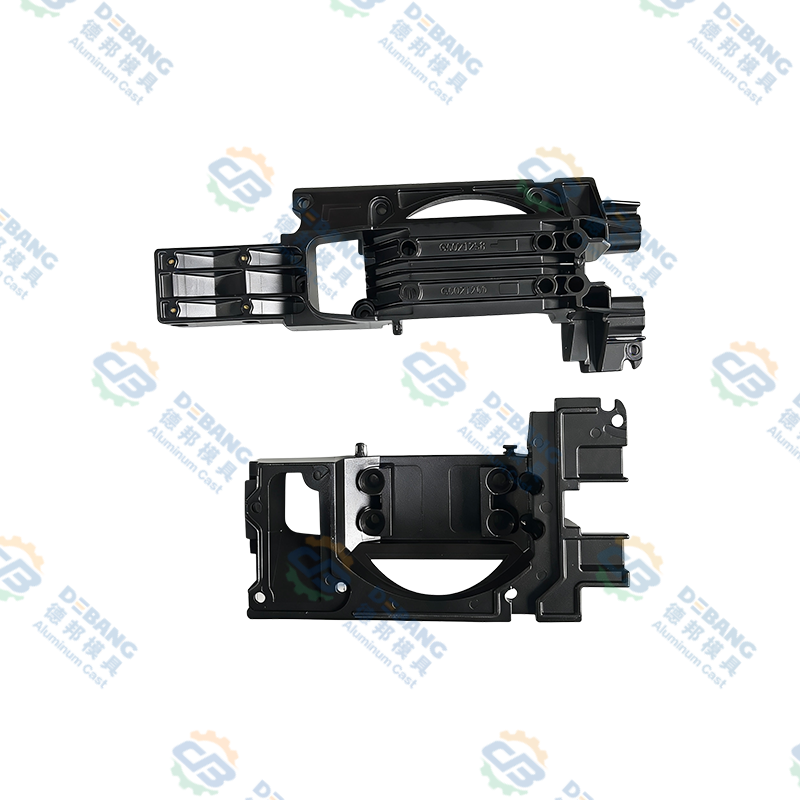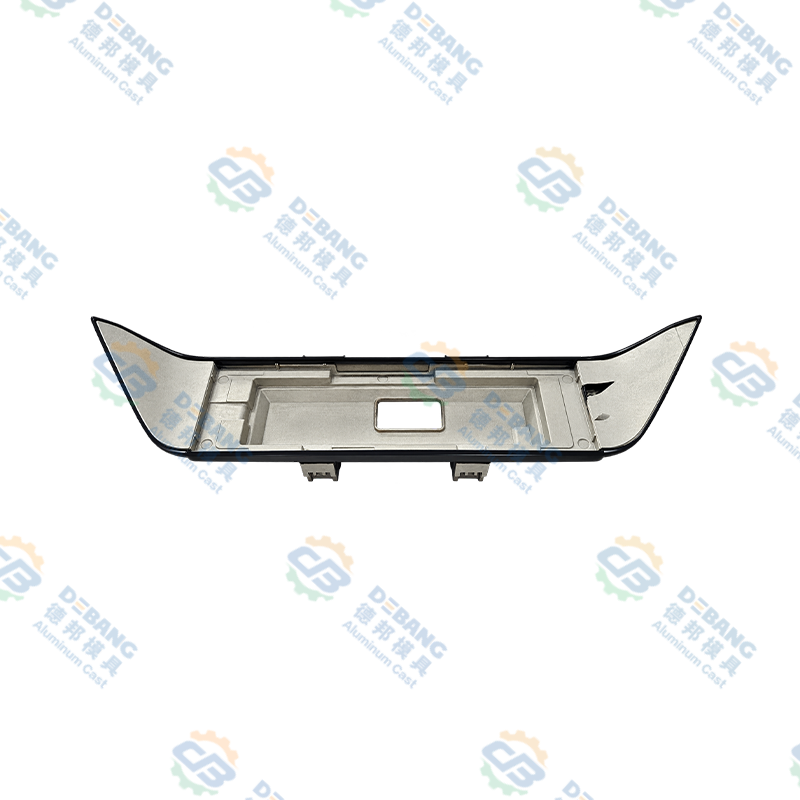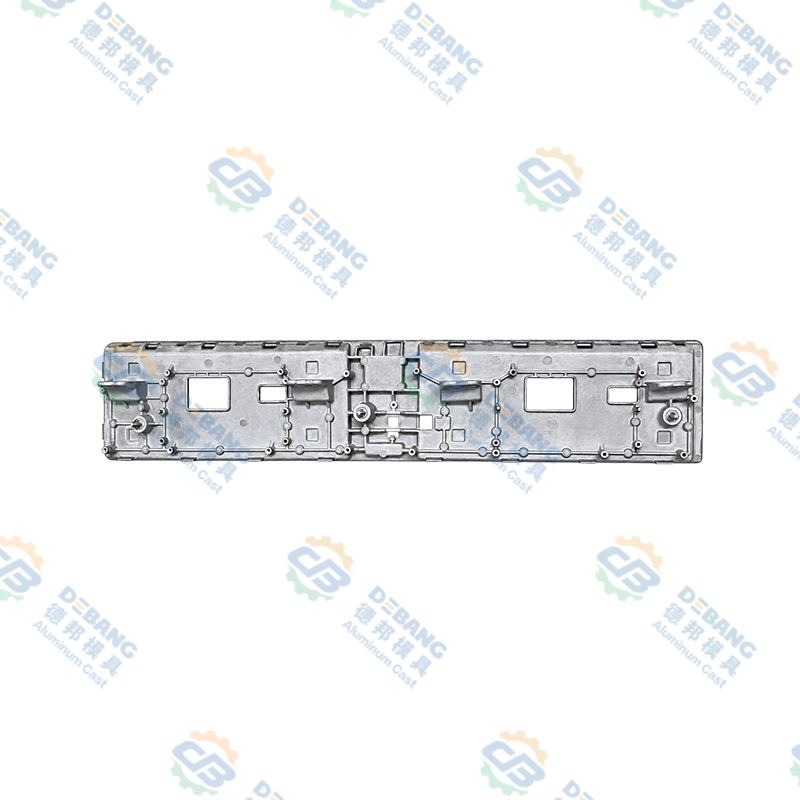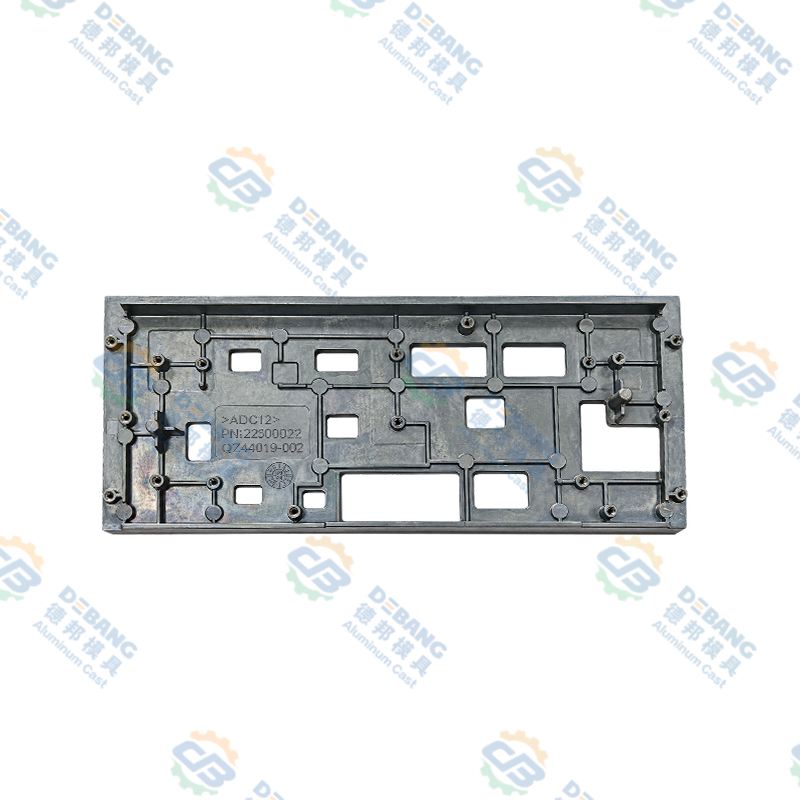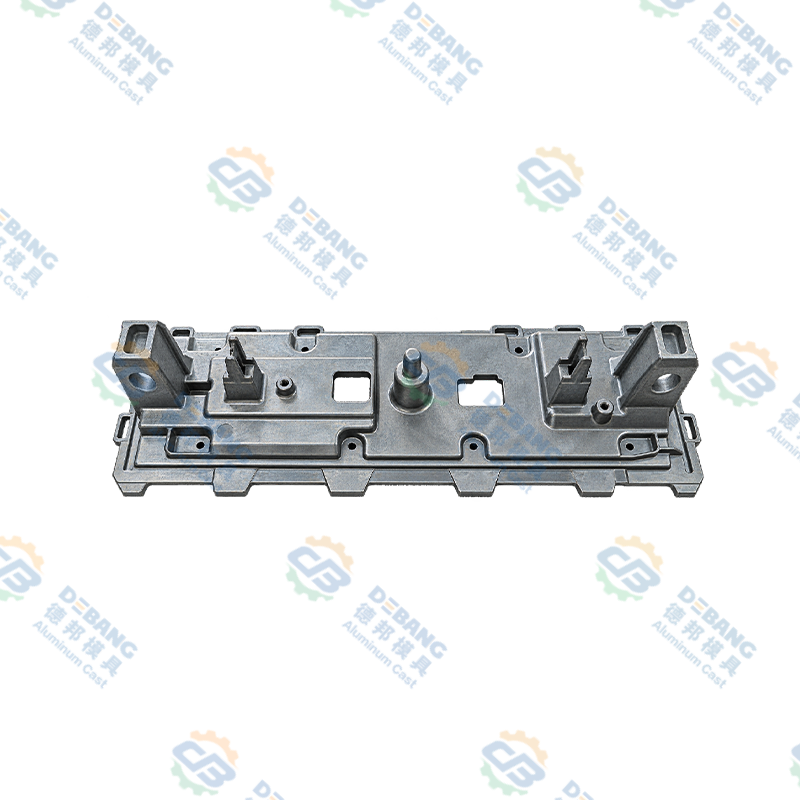


اجزای ریخته گری آلومینیومی تعریف مستقیم و نمای کلی
قطعات ریخته گری آلومینیومی نمایانگر قطعات فلزی مهندسی شده دقیق است که از طریق تزریق فشار بالا آلومینیوم مذاب به قالبهای فولادی سخت شده تولید میشود و هندسههای پیچیده با تحملهای ابعادی دقیق و پرداختهای سطحی برتر را در چرخههای تولید ایجاد میکند. .
فرآیند ریخته گری آلومینیوم مذاب را با فشارهای بیش از 1500 تا 3500 پوند بر اینچ مربع وارد حفره های ابزار دقیق می کند و امکان تولید قطعات با دقت ابعادی مثبت یا منفی 0.003 اینچ و پرداخت سطح قابل مقایسه با قطعات ماشینکاری شده بدون عملیات تکمیل ثانویه را فراهم می کند. .
انتخاب آلیاژ آلومینیوم از جمله 380، 390، A356 و فرمولهای اختصاصی اختصاصی، خواص مواد متناسب با نیازهای کاربردی خاص از جمله عملکرد دمای بالا، مقاومت در برابر خوردگی، و بهینهسازی مقاومت مکانیکی را ممکن میسازد. .
اصول فرآیند ریخته گری قالب آلومینیومی و رویه های ساخت
درک روش های تولید ریخته گری دایکست ویژگی های قابلیت و کیفیت را روشن می کند.
ماشین آلات ریخته گری قالب و اجزای سیستم فشار
ماشینهای ریختهگری که در دستههای محفظه گرم و سرد طبقهبندی میشوند، مزایای عملیاتی متمایزی را ارائه میکنند، با سیستمهای اتاق گرم که فلز مذاب را در دمای ثابت نگه میدارند و سیکلهای ریختهگری متوالی سریع را با تولید 400 تا 600 جزء در ساعت امکانپذیر میسازند، در حالی که ماشینهای اتاق سرد فلزات با دمای ذوب بالاتر را در خود جای میدهند و همه محصولات آلومینیومی با کیفیت برتر را در خود جای میدهند. . فشارهای تزریق از 1500 پوند بر اینچ مربع برای اجزای بزرگ تا 3500 پوند بر اینچ مربع برای قطعات دقیق دیواره نازک، فلز مذاب را وارد هر جزئیات حفره قالب می کند.
طراحی قالب و مشخصات فولاد ابزار
قالبهای فولادی ابزار سختشده دقیق که با تحملهای مثبت یا منفی 0.0005 اینچ تولید میشوند، هندسه حفره را ارائه میکنند که شکل و ویژگیهای ابعادی اجزای نهایی را مشخص میکند، با انتظارات طول عمر قالب از 100000 تا 500000 ریختهگری بسته به انتخاب مواد و طراحی سیستم خنککننده. . قالبهای حفرهای چندگانه که 4 تا 8 جزء در هر چرخه تولید میکنند، بهطور چشمگیری هزینه تولید در هر واحد را کاهش میدهند.
طراحی سیستم دروازه و تغذیه
سیستمهای دروازهای پیچیده که جریان آلومینیوم مذاب را با سرعتهای دقیق کنترلشده به داخل حفرههای قالب هدایت میکنند، از اغتشاش جلوگیری میکنند و گیرافتادگی هوا را کاهش میدهند و امکان پر شدن ثابت فلز را فراهم میکنند که حفرهها و نقصهای تخلخل را از بین میبرد. . سیستم های تغذیه جریان فلزی پیوسته را برای جبران انقباض انجماد تامین می کنند.
فرآیندهای انجماد و خنک سازی
نرخ های خنک کننده کنترل شده معمولاً بین 50 تا 200 درجه سانتیگراد در ثانیه دستیابی به ویژگی های ریزساختار مورد نظر از جمله اندازه دانه و توزیع فاز و بهینه سازی خواص مکانیکی را امکان پذیر می کند. . دیوارهای حفره ای که با آب خنک می شوند، استخراج حرارتی سریع را امکان پذیر می کنند.
اجزای قالب آلومینیومی و تعریف بر اساس کاربرد چیست؟
درک کردن جزء ریخته گری آلومینیومی کاربردها اهمیت تولید و دامنه قابلیت را روشن می کند.
بلوکهای موتور، سرسیلندرها، محفظههای گیربکس و منیفولدهای ورودی 20 تا 30 درصد وزن خودروهای مدرن را تشکیل میدهند.
- کاهش 5 تا 10 درصدی مصرف سوخت
- قابلیت آلیاژ با دمای بالا
- معابر خنک کننده یکپارچه
اجزای ارابه فرود، اتصالات ساختاری و سخت افزار سیستم سوخت، استانداردهای نقص صفر را نیاز دارند.
- الزامات کیفیت هوافضا
- قابلیت ردیابی کامل
- عملکرد آلیاژ تخصصی
سرورهای کامپیوتر، تجهیزات مخابراتی و کابینت های کنترل صنعتی از مدیریت حرارتی بهره می برند.
- ایجاد هندسه پیچیده
- ادغام اتلاف گرما
- قابلیت محافظ EMI
محفظه پمپ، بدنه سوپاپ و اجزای کمپرسور عملکرد قابل اعتمادی را ارائه می دهند.
- قابلیت محیط سخت
- اثربخشی هزینه
- معابر یکپارچه
ابزارهای برقی، تجهیزات باغبانی و وسایل قابل حمل تطبیق پذیری را نشان می دهند.
- پرداخت زیبایی شناسی سطح
- ساخت و ساز سبک
- انعطاف پذیری طراحی
محفظه های تجهیزات و سخت افزار شبکه قابلیت های دقیق را به نمایش می گذارند.
- اندازه گیری دقیق
- یکپارچه سازی اجزا
- عملکرد قابلیت اطمینان
آلیاژهای آلومینیوم برای انتخاب ریخته گری و مشخصات
انتخاب آلیاژ اساساً بر خواص اجزا و مناسب بودن کاربرد تأثیر می گذارد.
| نامگذاری آلیاژ | سیلیکون اولیه % | استحکام کششی ksi | ازدیاد طول % | برنامه های کاربردی اولیه |
|---|---|---|---|---|
| آلیاژ 380 | 8.5 تا 11.5 | 47 تا 49 | 3 تا 5 | پیشرانه خودرو |
| آلیاژ 390 | 17 تا 19 | 53 تا 56 | 1 تا 2 | موتور پمپ ها را مسدود می کند |
| آلیاژ A356 | 7.0 اسمی | 33 تا 55 | 3 تا 6 | خودروهای هوافضا |
انتخاب استاندارد صنعتی
سیلیکون 8.5 تا 11.5 درصد قابلیت ریختهگری عالی را فراهم میکند که طرحهای دیوار نازک پیچیده با مقاومت در برابر خوردگی عالی را امکانپذیر میسازد و آن را انتخابی بهینه برای اجزای پیشرانه خودرو میسازد.
گزینه با کارایی بالا
سیلیکون 17 تا 19 درصد در مقایسه با 380 سختی و مقاومت در برابر سایش بالاتری را ارائه می دهد، با ویژگی های استحکام بالا که برای کاربردهای استرس بالا مناسب است.
درجه حق بیمه
سیلیکون 7 درصد، عملیات حرارتی را از طریق سخت شدن بارش، 30 تا 50 درصد افزایش می دهد و خواص استثنایی را برای کاربردهای هوافضا ارائه می دهد.
مزایا و مزایای رقابتی فرآیند ریخته گری قالب
چالش ها and Limitations in Aluminum Die Casting Processes
به دام افتادن گاز و تشکیل تخلخل انقباضی در طول انجماد، حفره هایی را در داخل ریخته گری ایجاد می کند. ریخته گری فشار بالا مشکلات تخلخل را کاهش می دهد اما از بین نمی برد.
دقت hardened steel molds typically cost 20000 to 100000 dollars depending on complexity, with extended lead times of 8 to 12 weeks.
محدودیت های ضخامت دیوار، الزامات زاویه پیش نویس، و محدودیت های خط جدایی، آزادی طراحی را در مقایسه با ماشین کاری محدود می کند.
بسیاری از کاربردها نیاز به پیرایش لبه، عملیات حرارتی و تکمیل دقیق دارند که 10 تا 30 درصد به هزینه کل اضافه می کند.
کنترل کیفیت and Testing Procedures for Die Cast Components
بازرسی ابعادی
ماشینهای اندازهگیری مختصات و سیستمهای بازرسی نوری خودکار مطابقت ابعاد را تأیید میکنند، با طرحهای نمونهبرداری که 0.5 تا 5 درصد از مقادیر تولید را بازرسی میکنند.
تشخیص تخلخل
معاینه رادیوگرافی اشعه ایکس تخلخل داخلی و تشکیل حفره را با تجزیه و تحلیل خودکار اندازه و محل نقص را تشخیص می دهد.
تست مکانیکی
نمونه های آزمایش کشش استحکام کششی، استحکام تسلیم و انطباق کشش با الزامات مشخصات را تأیید می کنند.
کیفیت سطح
بازرسی بصری و پروفیلومتری نوری صافی سطح را تأیید می کند و عیوب از جمله علائم انقباض و لپ های سرد را شناسایی می کند.
مستندات
مستندات جامع ثبت شناسایی قالب، پارامترهای تولید و نتایج بازرسی قابلیت ردیابی کامل محصول را ایجاد می کند.
انطباق
سیستمهای مدیریت الکترونیکی دادهها دسترسی کارآمد به سوابق را امکانپذیر میسازند که نیازهای نظارتی و مشتری را برآورده کند.
اقتصاد ریخته گری آلومینیوم و تحلیل هزینه
ریخته گری در حجم 50000 تا 100000 واحد بسته به پیچیدگی اجزا از نظر اقتصادی مقرون به صرفه می شود. در زیر این آستانه، ماشینکاری یا سایر فرآیندها ممکن است مقرون به صرفه تر باشند.
دستورالعمل های طراحی and Best Practices for Die Casting
یکنواختی ضخامت دیوار
ضخامت دیواره یکنواخت را بین 0.100 تا 0.150 اینچ حفظ کنید تا از انقباض بیش از حد و نقاط داغ جلوگیری کنید. برای انتقال از شعاع سخاوتمندانه حداقل 0.050 اینچ استفاده کنید.
الزامات زاویه پیش نویس
حداقل زوایای کشش 1 تا 2 درجه را اعمال کنید تا به آسانی اجزا را بدون علامت گذاری یا آسیب از قالب خارج کنید.
دنده و رئیس
برای افزایش سفتی و استحکام بدون افزایش وزن متناسب، از دنده های استراتژیک و قرار دادن باس استفاده کنید. ضخامت دنده باید 50 تا 70 درصد ضخامت اسمی دیواره باشد.
کمینه سازی Undercut
زیر بریدگی ها و هندسه پیچیده ای که به هسته های متحرک نیاز دارند را به حداقل برسانید، که به طور قابل توجهی پیچیدگی و هزینه قالب را افزایش می دهد.
استراتژی تحمل
تلورانسهای واقعی مطابق با قابلیت ریختهگری قالب معمولاً 0.003 ± اینچ برای ویژگیها و 0.001 ± در هر اینچ ابعاد را مشخص کنید.
قرار دادن خط جدایی
خطوط جداکننده را روی سطوح غیر بحرانی قرار دهید تا تاثیر زیبایی شناختی را به حداقل برسانید و طراحی قالب را ساده کنید.
فناوری ریخته گری پیشرفته و نوآوری های فرآیند
ریخته گری فشرده و فلز نیمه جامد
اعمال فشارهای بالا در طول انجماد، ریخته گری های بدون نقص فوق متراکم با خواص مکانیکی به اجزای آهنگری نزدیک می شود.
ریخته گری به کمک خلاء
استخراج خلاء در حین پر کردن قالب از به دام افتادن گاز جلوگیری می کند و تخلخل را بین 75 تا 90 درصد کاهش می دهد و امکان ریخته گری محکم را فراهم می کند.
کنترل ریخته گری حرارتی
سیستم های خنک کننده پیشرفته، کنترل دقیق چرخه حرارتی را امکان پذیر می کنند و ریزساختار و خواص را برای ساختارهای دانه ریزتر بهینه می کنند.
شبیه سازی فرآیند و هوش مصنوعی
نرم افزار شبیه سازی پیشرفته و هوش مصنوعی پارامترها را با دستیابی به کیفیت برتر بهینه می کند و عملکرد را به طور مداوم بهبود می بخشد.
ادغام Industry 4.0
سیستم های متصل که داده های تولید بلادرنگ را جمع آوری می کنند، تعمیر و نگهداری پیش بینی و نظارت از راه دور را امکان پذیر می کنند.
سوالات متداول در مورد قطعات ریخته گری آلومینیوم
ریخته گری آلومینیوم با ماشینکاری در حجم تولید بیش از 50000 تا 100000 واحد، بسته به پیچیدگی اجزا، از نظر اقتصادی رقابتی می شود. ، با محاسبه شکست یکنواخت که هزینه قالب را با صرفه جویی در واحد مقایسه می کند و حداقل حجم قابل دوام را تعیین می کند.
آلیاژهای تخصصی آلومینیوم شامل 390 و انواع A356 اصلاح شده، خواص قابل قبولی را در دمای 300 تا 350 درجه سانتیگراد حفظ می کنند. ، اگرچه خدمات طولانی مدت در دمای بالا نیاز به انتخاب دقیق مواد و عملیات حرارتی ثانویه بالقوه دارد.
عملیات ثانویه متداول عبارتند از: برش لبه خط جداسازی، از بین بردن علائم اسپرو، حفاری دقیق و ضربه زدن به ایجاد سوراخ های رزوه ای، و گاه به گاه حفاری و ماشینکاری تکمیل. برای ابعاد بحرانی که تحمل دایکستینگ کافی نیست.
رادیوگرافی اشعه ایکس تشخیص قطعی نقص داخلی از جمله شناسایی تخلخل را فراهم می کند، در حالی که آزمایش اولتراسونیک غربالگری سریع نقص را ارائه می دهد. برای تولید با حجم بالا که نیاز به چرخه های بازرسی سریعتر دارد.
سطوح دایکاست می توانند برای محافظت در برابر خوردگی و تنوع رنگ، پوشش پودری برای پوشش های رنگی بادوام، آبکاری از جمله نیکل و کروم دریافت کنند. یا پولیش برای ظاهر فلزی روشن.
آلیاژهای آلومینیوم و روش های ریخته گری تخصصی با تمیز کردن دقیق و مستندات قابل ردیابی، تولید قطعات مورد تایید در تماس با غذا را امکان پذیر می کند. رعایت الزامات نظارتی از جمله انطباق FDA.
ضخامت یکنواخت دیوار، شعاع سخاوتمندانه برای انتقال، قرارگیری دنده استراتژیک برای سفتی، و موقعیت دقیق خط جدایی عیوب را به حداقل می رساند. و بازده تولید را به میزان قابل توجهی بهبود بخشد.
قالب های آلومینیومی محافظت نشده در محیط های آب نمک به راحتی خورده می شوند و نیاز به پوشش های محافظ از جمله آنودایز، رنگ پلی اورتان یا سیستم های تخصصی اپوکسی دارند. ارائه حفاظت طولانی مدت قابل اعتماد
دقت die casting tolerances enable reliable press fit assembly and integrated snap features eliminating fasteners simplifying assembly با طراحی دقیق و تحلیل پشتهای تحملی که تکرارپذیری مونتاژ قابل اعتماد را تضمین میکند.
مدت زمان کامل به طور معمول بین 8 تا 12 هفته شامل طراحی و ساخت قالب، آزمایش ابزار و اعتبار سنجی و تحویل نمونه های اولیه تولید می شود. ، با ابزارسازی سریع و اضافه کردن 20 تا 40 درصد برنامه کاهش حق بیمه هزینه.