

راهنمای جامع قطعات دایکاست: فرآیندها، مواد و کاربردها
 2026.07.14
 اخبار صنعت
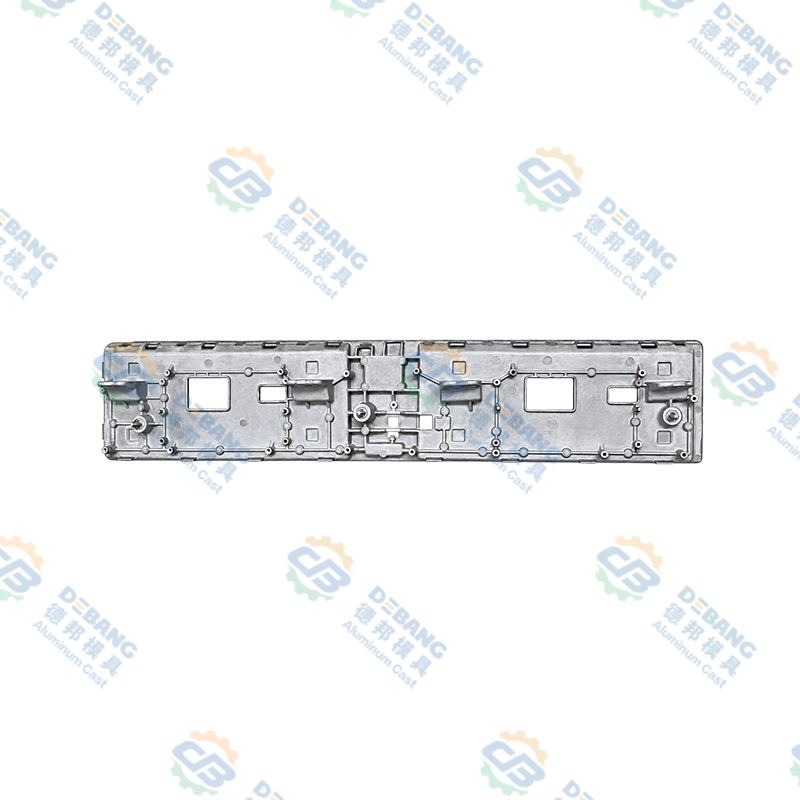
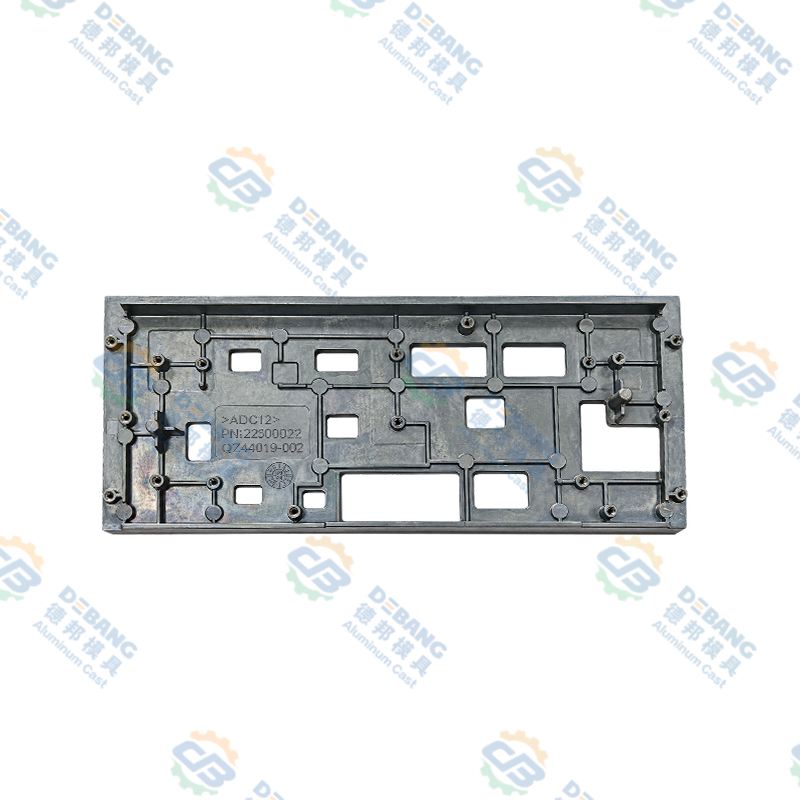
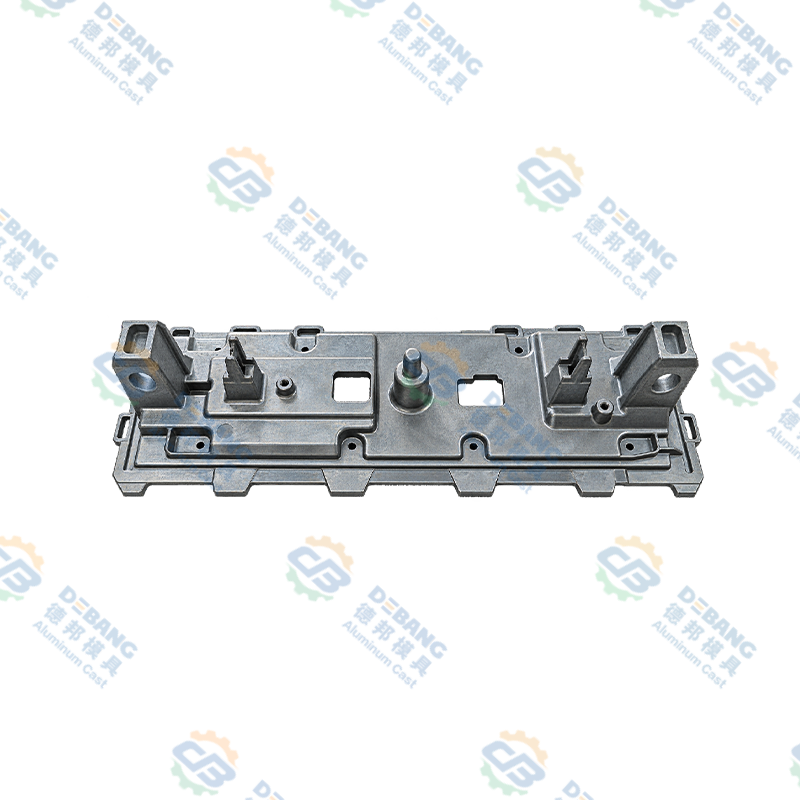
قطعات ریخته گری دایکاست اجزای فلزی هستند که با فشار دادن فلز مذاب، معمولاً آلومینیوم، روی یا منیزیم به داخل قالب فولادی قابل استفاده مجدد تحت فشار بالا تولید می شوند. این روش در صنایع خودروسازی، الکترونیک، تجهیزات صنعتی و محصولات مصرفی مورد استفاده قرار می گیرد زیرا قطعات دقیق و قابل تکرار را با حجم بالا و هزینه نسبتاً کم در هر واحد تولید می کند. این راهنما به نحوه ساخت قطعات ریخته گری، مواد و پرداخت های موجود، جایی که این فرآیند به بهترین وجه منطبق است و نحوه کار با یک تامین کننده برای به دست آوردن نتایج ثابت و با کیفیت بالا را توضیح می دهد.
پاسخ مستقیم: قطعات ریخته گری دایکست برای دوره های تولید با حجم متوسط تا زیاد مناسب هستند، معمولاً از حدود 1000 واحد شروع می شوند و به میلیون ها می رسند، جایی که دقت ابعادی، دیواره های نازک و سطح صاف بیشتر از مقاومت مکانیکی خام اهمیت دارند. اگر پروژه شما به کمتر از چند صد واحد نیاز دارد، ماشینکاری CNC یا ریخته گری شن و ماسه معمولا مقرون به صرفه تر است. اگر پروژه شما به حجم بالا، تلرانس های فشرده و هندسه پیچیده در یک شات نیاز دارد، قطعات ریخته گری تقریبا همیشه انتخاب مناسبی هستند.
قطعات دایکستینگ چیست؟
قطعات دایکستینگ اجزای فلزی هستند که از طریق فرآیند ریختهگری با قالب تولید میشوند، که در آن فلز مذاب تحت فشار قابل توجهی به قالب فولادی ماشینکاری شده دقیق، معروف به قالب، تزریق میشود. فلز در کسری از ثانیه حفره قالب را پر می کند، به سرعت سرد می شود و به شکل نهایی قطعه جامد می شود. هنگامی که فلز جامد شد، قالب باز می شود و قسمت تمام شده خارج می شود و برای حداقل پرداخت ثانویه آماده می شود.
این فرآیند اساساً با ریختهگری شن و ماسه یا ریختهگری سرمایهگذاری متفاوت است، زیرا قالب قابل استفاده مجدد است، اغلب برای دهها هزار چرخه، که این چیزی است که قطعات ریختهگری را برای تولید با حجم بالا اقتصادی میکند. بسته به آلیاژ مورد استفاده و پیچیدگی قطعه، یک قالب می تواند از 50000 تا بیش از 1 میلیون قطعه را قبل از نیاز به تعمیر و نگهداری یا تعویض قابل توجه تولید کند.
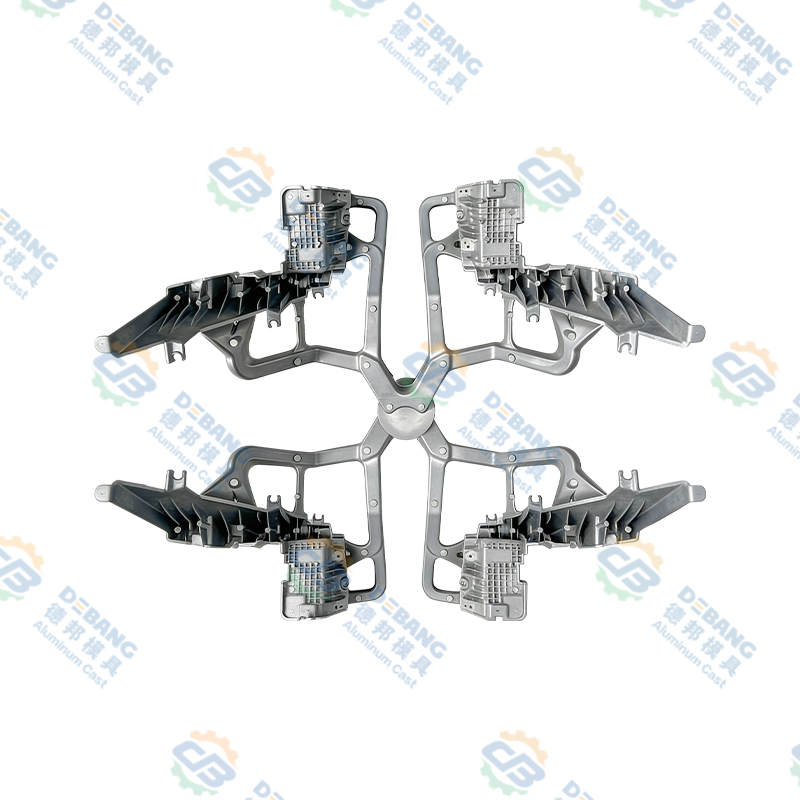
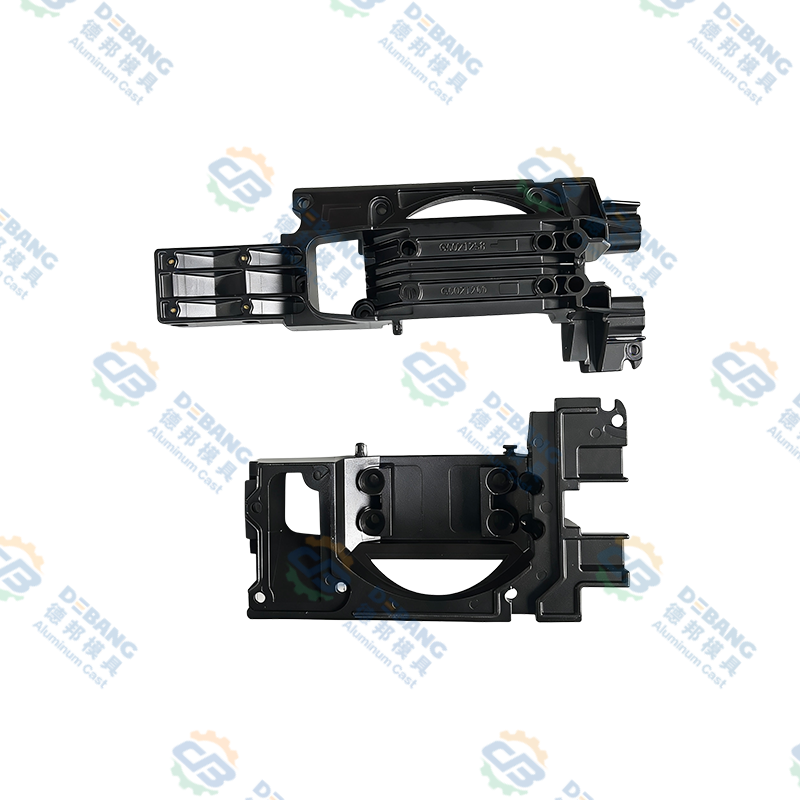
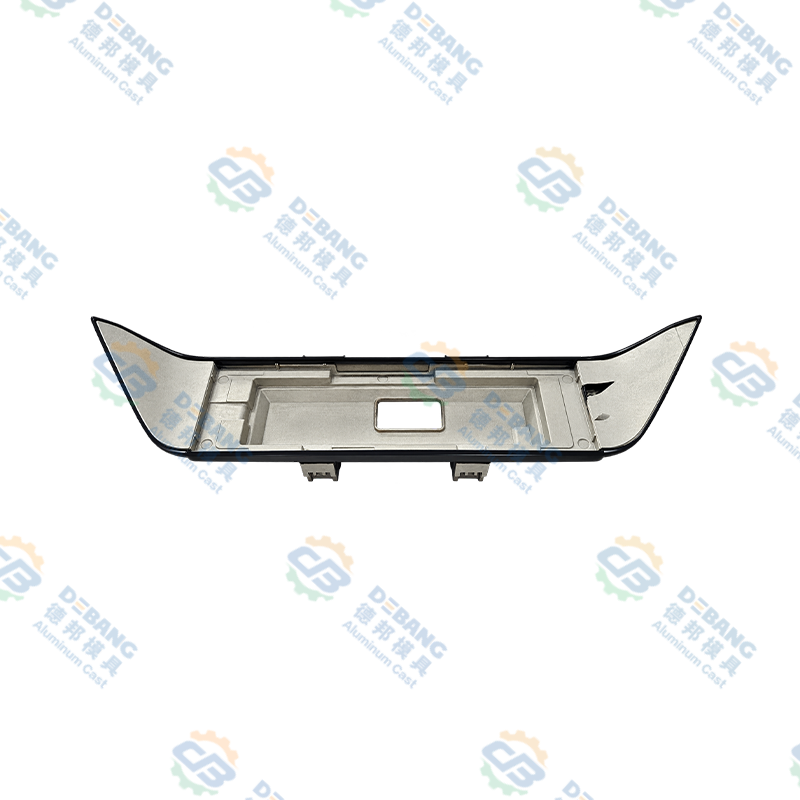
اصطلاح قطعات ریخته گری دایکست گستره بسیار وسیعی از محصولات فیزیکی را در بر می گیرد، از یک اتصال دهنده کوچک روی با وزن چند گرم تا یک محفظه انتقال آلومینیومی بزرگ با وزن چند کیلوگرم. چیزی که آنها را متحد می کند، روش ساخت است تا استفاده نهایی، به همین دلیل است که همان فرآیند زیربنایی به صنایع متفاوتی مانند مهندسی خودرو، لوازم الکترونیکی مصرفی، و سخت افزار خانگی خدمت می کند. درک این پایه مشترک به خریداران و مهندسان کمک می کند هنگام ارزیابی اینکه آیا ریخته گری برای قطعه جدید مناسب است یا خیر، تصمیمات بهتری بگیرند.
همچنین شایان ذکر است که قطعات دایکاست تقریباً همیشه به شکل توری یا نزدیک به شبکه هستند، به این معنی که قطعه بسیار نزدیک به ابعاد نهایی خود از قالب خارج می شود. این برخلاف فرآیندهایی مانند آهنگری یا ماشینکاری طولانی است که در آن مقدار زیادی از مواد اضافی برای رسیدن به شکل نهایی حذف می شود. ماهیت تقریباً توری قطعات ریخته گری قالب یکی از بزرگترین دلایلی است که این فرآیند در مقیاس بسیار کارآمد است.
دقت ابعادی
تلورانسهای معمولی از مثبت یا منفی 0.05 میلیمتر تا 0.15 میلیمتر بسته به اندازه قطعه و آلیاژ متغیر است که بسیار محکمتر از ریختهگری شن و ماسه است.
ضخامت دیوار
قطعات دایکاست معمولاً ضخامت دیوارهای بین 0.5 میلیمتر تا 5 میلیمتر دارند که طراحیهای سبک وزن و در عین حال ساختاری سالم را ممکن میسازد.
سرعت چرخه
ماشین های ریخته گری فشار بالا بسته به اندازه قطعه می توانند از 200 تا بیش از 1000 عکس در ساعت تولید کنند.
پایان سطح
قطعات با سطح صافی مانند ریخته گری از قالب بیرون می آیند، که اغلب قبل از استفاده نیاز به ماشینکاری اضافی ندارند.
فرآیند ریخته گری قالب توضیح داده شده است
امروزه از سه روش اولیه برای تولید قطعات دایکاست استفاده می شود: ریخته گری فشار بالا، ریخته گری فشار پایین و ریخته گری گرانشی. ریخته گری فشار بالا اکثر قطعات تولید شده در سراسر جهان را تشکیل می دهد زیرا سریع ترین زمان چرخه و سخت ترین تحمل ها را ارائه می دهد. ریختهگری فشار پایین اغلب برای چرخهای بزرگتر خودرو و قطعات ساختاری انتخاب میشود که پر کردن کندتر و کنترلشدهتر تخلخل را کاهش میدهد. ریخته گری گرانشی، که گاهی به آن ریخته گری قالب دائمی می گویند، به جای فشار خارجی، به تنهایی به گرانش متکی است و معمولاً برای اشکال ساده تر در دوره های تولید کوچکتر استفاده می شود. فرآیند کلی برای ریخته گری فشار بالا، پرکاربردترین نوع، از این مراحل پیروی می کند.
1
آماده سازی قالب و بستن
دو نیمه قالب فولادی تمیز میشوند، با ماده آزادکننده روغن کاری میشوند و تحت نیروی قفلی که میتواند بیش از 4000 تن در ماشینهای بزرگ باشد، به هم چسبیده میشوند و این اطمینان را میدهد که قالب در برابر فشار فلز ورودی مهر و موم میماند. لایه روان کننده همچنین کمک می کند تا قسمت ریخته گری نهایی به طور تمیز از سطح قالب در حین پرتاب جدا شود و خطر پارگی سطح را کاهش دهد.
2
ذوب و تزریق فلز
فلز در یک کوره ذوب می شود، معمولاً بین 380 درجه سانتیگراد برای روی و 660 درجه سانتیگراد برای آلومینیوم، سپس با فشارهای 1500 تا بیش از 25000 psi بسته به دستگاه و آلیاژ به داخل حفره قالب تزریق می شود. این فلز از طریق یک سیستم دونده و دروازه ای که برای پر کردن نازک ترین و جزئی ترین بخش های قسمت ریخته گری دایکاست قبل از جامد شدن بخش های ضخیم تر طراحی شده است، حرکت می کند.
3
خنک سازی و انجماد
فلز مذاب بسته به ضخامت دیواره و حجم قطعه در کسری از ثانیه تا چند ثانیه در داخل قالب سرد و جامد میشود و شکل دقیق حفره شامل جزئیات ریز سطح و دندههای داخلی را به خود میگیرد. کانال های خنک کننده تعبیه شده در قالب، آب یا روغن را به گردش در می آورند تا سرعت انجماد را کنترل کرده و احتمال انقباض داخلی را کاهش دهند.
4
باز شدن و بیرون ریختن قالب
پس از جامد شدن، قالب باز میشود و پینهای اجکتور قسمت قالبگیری تمامشده را از حفره بیرون میکشند و برای چرخه بعدی آماده میشوند تا تقریباً بلافاصله شروع شود. سیستم های اجکتوری که به خوبی نگهداری می شوند به جلوگیری از تغییر شکل بخش های دیواره نازک در این مرحله، به ویژه در قسمت هایی با حفره های عمیق کمک می کنند.
5
پیرایش و تکمیل
مواد اضافی مانند فلاش و سیستم رانر فلزی بریده می شوند و ممکن است قطعه بر اساس کاربرد تحت عملیات ثانویه مانند انفجار شات، ماشینکاری، آبکاری یا پوشش پودری قرار گیرد. بسیاری از خطوط تولید این مرحله پیرایش را با استفاده از قالب اختصاصی تریم خودکار میکنند و به قطعات ریختهگری اجازه میدهند به سرعت از ماشین ریختهگری به بستهبندی منتقل شوند.
مواد متداول مورد استفاده در قطعات ریخته گری دایکاست
انتخاب آلیاژ مناسب یکی از مهمترین تصمیمات در طراحی قطعات ریخته گری دایکاست، زیرا بر استحکام، وزن، مقاومت در برابر خوردگی و هزینه کلی تأثیر می گذارد. جدول زیر چهار ماده پرکاربرد ریخته گری را با هم مقایسه می کند.
| مواد | چگالی معمولی | ویژگی های کلیدی | کاربردهای رایج |
|---|---|---|---|
| آلیاژهای آلومینیوم مانند ADC12 و A380 | حدود 2.7 گرم در سانتی متر مکعب | سبک وزن، مقاومت در برابر خوردگی خوب، نسبت استحکام به وزن خوب، هدایت حرارتی بالا | محفظه های خودرو، براکت های موتور، محفظه های الکترونیکی، سینک های حرارتی |
| آلیاژهای روی، مانند زاماک 3 و زاماک 5 | حدود 6.6 گرم در سانتی متر مکعب | ریختهگری عالی، تحملهای بسیار محکم، استحکام ضربهای بالا، صفحهبندی آسان | اتصالات، سخت افزارهای تزئینی، چرخ دنده های دقیق کوچک، وسایل لوله کشی |
| آلیاژهای منیزیم مانند AZ91D | حدود 1.8 گرم در سانتی متر مکعب | سبک ترین فلز ریخته گری ساختاری، استحکام خوب، ماشین کاری عالی | براکت های داخلی خودرو، بدنه لپ تاپ و دوربین، بدنه ابزار برقی |
| آلیاژهای مس و برنج | حدود 8.5 گرم در سانتی متر مکعب | قوی، مقاوم در برابر سایش، هدایت الکتریکی خوب، نقطه ذوب بالاتر | اتصالات الکتریکی، شیرهای لوله کشی، سخت افزار دریایی |
قطعات ریخته گری آلومینیومی بیشترین سهم از خروجی دایکاست جهانی را به خود اختصاص می دهند زیرا وزن، استحکام و هزینه را به طور موثر در صنایع متعادل می کنند. قطعات ریختهگری روی زمانی انتخاب میشوند که جزئیات بسیار ظریف و تلرانسهای دقیق در اجزای کوچکتر مورد نیاز باشد، زیرا آلیاژهای روی راحتتر از آلومینیوم به بخشهای نازک جریان مییابند.
قطعات ریخته گری منیزیم در صنایعی که هر گرم آن اهمیت دارد، در حال افزایش است، زیرا منیزیم تقریباً 35 درصد سبک تر از آلومینیوم برای هندسه قطعات قابل مقایسه است. این امر آن را به یک انتخاب رایج برای وسایل الکترونیکی دستی، ابزارهای برقی و براکتهای داخلی خودرو تبدیل میکند. آلیاژهای مبتنی بر مس، در حالی که کمتر از آلومینیوم یا روی رایج هستند، زمانی انتخاب می شوند که هدایت الکتریکی یا مقاومت در برابر سایش تحت بار مهمتر از به حداقل رساندن وزن باشد، مانند بلوک های ترمینال الکتریکی یا بوشینگ های سنگین.
هنگام مقایسه گزینههای مواد، مهندسان معمولاً چهار فاکتور را با هم وزن میکنند نه جدا از هم: دمای عملیاتی که قطعه با آن روبرو خواهد شد، بار مکانیکی که باید حمل کند، روش تکمیل برنامهریزی شده پس از ریختهگری و هزینه واحد هدف. یک قطعه ریخته گری که برای محفظه موتور قرار می گیرد باید گرمای پایدار بالای 120 درجه سانتیگراد را تحمل کند، که معمولاً آلیاژهای روی درجه پایین را رد می کند و به جای آن به آلیاژ آلومینیوم مقاوم در برابر حرارت اشاره می کند. از سوی دیگر، دستگیره در تزئینی ممکن است سطح صافی را که آبکاری کروم را به خوبی می پذیرد، اولویت داشته باشد، که روی را به آلومینیوم ترجیح می دهد.
ریخته گری در مقابل سایر روش های ریخته گری فلز
قطعات ریخته گری قالب اغلب با ریختهگری شن و ماسه و ریختهگری سرمایهگذاری مقایسه میشوند، زیرا هر سه فرآیند، فلز مذاب را به شکل نهایی در میآورند. انتخاب مناسب به شدت به حجم تولید، دقت مورد نیاز و اندازه قطعه بستگی دارد. جدول زیر چگونگی تفاوت این سه روش را در بین عواملی که برای خریداران اهمیت دارد، خلاصه می کند.
| عامل | دایکستینگ | ریخته گری شن و ماسه | ریخته گری سرمایه گذاری |
|---|---|---|---|
| تحمل معمولی | مثبت یا منفی 0.05 تا 0.15 میلی متر | مثبت یا منفی 0.5 تا 1.5 میلی متر | مثبت یا منفی 0.1 تا 0.3 میلی متر |
| بهترین حجم مناسب | 1000 واحد به بالا | 1 تا چند صد واحد | 50 تا چند هزار واحد |
| پایان سطح | صاف و نزدیک به تور | زبر، نیاز به ماشین کاری دارد | صاف، جزئیات دقیق |
| هزینه ابزار | بالا در جلو، پایین در هر واحد | پایین، بالاتر در واحد | متوسط از قبل و در واحد |
| مواد رایج | آلومینیوم، روی، منیزیم | آهن، فولاد، برنز، آلومینیوم | فولاد، فولاد ضد زنگ، سوپرآلیاژ |
قطعات دایکستینگ هر زمان که دوره تولید زیاد باشد و هندسه از دیوارهای نازک و ثابت بهره مند شود، به وضوح برنده می شوند. ریخته گری شن و ماسه برای قطعات بسیار بزرگ یا نمونه های اولیه که در آن ساخت قالب فولادی مقرون به صرفه نیست، مناسب تر است. ریختهگری سرمایهگذاری زمانی انتخاب میشود که قطعه به جزئیات ظریف و فلزی مانند فولاد ضد زنگ نیاز دارد که برای ریختهگری در فشار بالا عملی نیست.
گزینه های تکمیل سطح برای قطعات ریخته گری قالب
اکثر قطعات ریخته گری قالب را با یک سطح قابل استفاده از قبل ترک می کنند، اما بسیاری از کاربردها نیاز به مرحله تکمیل اضافی برای بهبود ظاهر، مقاومت در برابر خوردگی یا عملکرد سایش دارند. جدول زیر روش های تکمیلی را که معمولاً برای قطعات ریخته گری تحت فشار استفاده می شود، نشان می دهد.
| روش اتمام | هدف | برنامه های کاربردی معمولی |
|---|---|---|
| شات بلاستینگ | بقایای سطح را از بین می برد و یک بافت مات یکنواخت ایجاد می کند | براکت ها و محفظه های عمومی |
| پوشش پودری | یک لایه رنگی بادوام با مقاومت در برابر خوردگی خوب اضافه می کند | تجهیزات فضای باز، محفظه لوازم |
| آبکاری کروم یا نیکل | ظاهر را بهبود می بخشد و یک لایه سخت و مقاوم در برابر خوردگی اضافه می کند | تجهیزات تزئینی، لوله کشی |
| آنودایز، فقط آلومینیوم | یک لایه اکسید محافظ ایجاد می کند و امکان رنگرزی را فراهم می کند | لوازم الکترونیکی مصرفی، تزئینات معماری |
| ماشینکاری CNC | تحمل های سخت تری را روی سطوح جفت گیری خاص به دست می آورد | اجزای موتور، مجموعه های دقیق |
انتخاب روکش مناسب برای قطعه دایکاست صرفا جنبه آرایشی ندارد. به عنوان مثال، پوشش پودری و آنودایز کردن، یک لایه قابل اندازهگیری محافظ در برابر خوردگی اضافه میکند که میتواند عمر مفید یک قطعه در فضای باز را در مقایسه با یک قطعه ناتمام که در معرض همان محیط قرار دارد، چندین سال افزایش دهد.
مزایای کلیدی قطعات ریخته گری دایکاست
A
سرعت تولید بالا
یک دستگاه دایکاست تک میتواند صدها قطعه در ساعت تولید کند، که این فرآیند را برای سفارشهای دهها هزار یا میلیونی ایدهآل میکند، بهویژه زمانی که در مقایسه با چرخههای بسیار کندتر ریختهگری شن و ماسه یا ماشینکاری CNC باشد.
B
هندسه پیچیده در یک شات
دنده ها، باس ها، رزوه ها و دیواره های نازک می توانند مستقیماً در قالب ایجاد شوند و نیاز به مونتاژ ثانویه چندین جزء را کاهش دهند یا از بین ببرند که هم تعداد قطعات و هم کار مونتاژ را کاهش می دهد.
C
تکرار پذیری ابعادی عالی
از آنجایی که از همان قالب فولادی سخت شده برای هر شلیک مجددا استفاده می شود، تغییرات قطعه به قطعه در طول دوره های تولید طولانی بسیار کم می ماند، که برای قطعاتی که باید دقیقاً در یک مجموعه بزرگتر قرار بگیرند بسیار مهم است.
D
هزینه کمتر برای هر واحد در حجم
اگرچه هزینه ابزارآلات از قبل بالاتر است، اما با افزایش حجم، هزینه هر قطعه به طور قابل توجهی کاهش مییابد، که اغلب پس از چند هزار واحد ارزانترین گزینه میشود و با افزایش حجم به صدها هزار دستگاه، بهبود مییابد.
E
پرداخت سطحی قوی
قطعات معمولاً قبل از رنگآمیزی، آبکاری یا پوششدهی نیاز به پرداخت اندکی یا بدون پرداخت دارند، که زمان کلی ساخت را کوتاه میکند و هزینه کار مرتبط با آمادهسازی سطح ثانویه را کاهش میدهد.
F
بهره وری مواد
فلز اضافی حاصل از رانرها و چاههای سرریز را میتوان دوباره ذوب کرد و مجدداً مورد استفاده قرار داد، و ضایعات مواد را در مقایسه با فرآیندهای کاهشی مانند ماشینکاری CNC، که در آن بخش بزرگی از ذخایر اولیه به تراشههای ضایعاتی ختم میشود، نسبتاً کم نگه میدارد.
کاربردها و صنایع رایج برای قطعات ریخته گری دایکاست
صنعت خودرو
بلوکهای موتور، محفظههای انتقال، براکتها و اجزای ساختاری، که در آن قطعات ریختهگری آلومینیومی به کاهش وزن خودرو و بهبود بازده سوخت کمک میکنند. اکنون بسیاری از تولیدکنندگان از قطعات ریخته گری آلومینیومی در مقیاس بزرگ برای جایگزینی قطعاتی از قطعات فولادی مهر شده استفاده می کنند و وزن و زمان مونتاژ را کاهش می دهند.
لوازم الکترونیکی مصرفی
قابهای لپتاپ، بدنه دوربین و اجزای گوشیهای هوشمند به قطعات ریختهگری منیزیم و آلومینیوم برای محفظهای قوی و در عین حال سبک وزن متکی هستند که میتواند به دفع گرما از مدارهای داخلی حساس کمک کند.
تجهیزات صنعتی
محفظههای پمپ، روکشهای گیربکس و محفظههای موتور از قطعات ریختهگری قالب استفاده میکنند، زیرا میتوانند در مقابل لرزش و بارهای حرارتی متوسط مقاومت کنند و در عین حال تحملهای محکمی را برای تراز شفت و صندلیهای بلبرینگ دارند.
وسایل روشنایی
هیت سینک های LED و محفظه های روشنایی به رسانایی حرارتی عالی قطعات ریخته گری آلومینیومی برای مدیریت اتلاف گرما بستگی دارند که به طور مستقیم طول عمر اجزای LED داخل را افزایش می دهد.
لوازم خانگی
دستگیره ها، براکت ها و قطعات ساختاری داخلی در آشپزخانه و لوازم خانگی اغلب از طریق ریخته گری روی تولید می شوند و از جزئیات سطح ظریف و سازگاری با آبکاری تزئینی بهره می برند.
سخت افزار و قفل
دستگیرههای در، بدنه قفل و اتصالات تزئینی از قطعات ریختهگری روی برای جزئیات ظریف و سهولت آبکاری با روکشهای کروم یا نیکل استفاده میکنند که طیف گستردهای از گزینههای پایان از یک ماده پایه را به تولیدکنندگان میدهد.
کنترل کیفیت و عیوب رایج در قطعات ریخته گری دایکاست
اگر پارامترهای فرآیند به درستی کنترل نشوند، حتی یک قالب خوب طراحی شده نیز میتواند نقص ایجاد کند. شناسایی زودهنگام علت اصلی به تولیدکنندگان کمک می کند تا نرخ رد قطعات ریخته گری دایکست را کمتر از معیارهای صنعتی نگه دارند، که معمولاً برای خطوط تولید بالغ کمتر از 2 درصد هدف قرار می گیرند. بیشتر عیوب در قطعات ریخته گری به یکی از سه منبع باز می گردد: دمای نادرست فلز، فشار تزریق ناکافی یا بیش از حد، یا طراحی قالبی که نحوه جریان و سرد شدن فلز در داخل حفره را در نظر نمی گیرد.
| نقص | علت معمولی | راه حل مشترک |
|---|---|---|
| تخلخل | حبس شدن هوا یا گاز در حین تزریق با سرعت بالا یا جمع شدن در هنگام خنک شدن | طراحی گیت را بهینه کنید، سرعت تزریق را در مرحله پر شدن کاهش دهید، یا ریخته گری خلاء را اعمال کنید |
| سرد بسته | فلز مذاب قبل از پر شدن کامل حفره قالب، اغلب به دلیل دمای پایین فلز، جامد می شود | دمای فلز یا قالب را افزایش دهید و محل قرارگیری دروازه را برای جریان بهتر بهبود بخشید |
| فلش | فلز اضافی از طریق خط جداکننده قالب به دلیل نیروی گیره ناکافی خارج می شود | نیروی گیره را افزایش دهید یا نگهداری و تراز قالب را بهبود بخشید |
| تاول های سطحی | گاز به دام افتاده در طی عملیات حرارتی یا آبکاری بعدی در نزدیکی سطح منبسط می شود | کاهش تخلخل داخلی در منبع و کنترل نرخ خنک کننده |
| تاب برداشتن | نرخ های خنک کننده ناهموار در ضخامت های مختلف دیوار در همان قسمت | ضخامت دیوار یکنواخت تر طراحی کنید و طرح کانال خنک کننده را در قالب تنظیم کنید |
سازندگان معتبر قطعات ریخته گری در فرآیندهای بررسی مانند بازرسی اشعه ایکس، تست فشار و تأیید دستگاه اندازه گیری مختصات برای رفع این مشکلات قبل از ارسال قطعات به مشتریان استفاده می کنند. بسیاری از تسهیلات همچنین یک معیار بازده پاس اول را برای هر دوره تولید دنبال میکنند که درصد قطعات ریختهگری را که بدون هیچگونه کار مجددی بازرسی میکنند اندازهگیری میکند و به سازنده و مشتری سیگنال واضح و مداومی از ثبات فرآیند میدهد.
ملاحظات پایداری برای قطعات ریخته گری دایکاست
پایداری ساخت به یک عامل مهم فزاینده در هنگام تامین قطعات ریختهگری با دایکستینگ تبدیل شده است و این فرآیند چندین مزیت ذاتی در این زمینه دارد. ضایعات آلومینیوم، روی و منیزیم تولید شده در حین پیرایش و از سیستم رانر می توانند مجددا ذوب شوند و دوباره به تولید برگردند، با بسیاری از تأسیسات که بیش از 90 درصد ضایعات فرآیند را در داخل بازیافت می کنند.
مصرف انرژی در هر قطعه
از آنجایی که قطعات ریخته گری به حداقل ماشینکاری ثانویه نیاز دارند، کل انرژی مصرف شده در هر قطعه تمام شده اغلب کمتر از فرآیندهایی است که مقادیر زیادی مواد را حذف می کنند.
فلزات پایه قابل بازیافت
آلومینیوم و روی هر دو میتوانند به طور مکرر بدون از دست دادن خواص مکانیکی بازیافت شوند و از استفاده از مواد حلقه بسته در طول دورههای تولید حمایت کنند.
زندگی طولانی بمیر
یک قالب فولادی که صدها هزار قطعه تولید می کند، ردپای تولیدی خود را در تعداد بسیار زیادی از اجزای نهایی پخش می کند.
مزایای سبک وزن
در کاربردهای حمل و نقل، صرفه جویی در وزن قطعات ریخته گری آلومینیوم و منیزیم باعث کاهش مصرف سوخت یا انرژی در طول عمر خودرو می شود.
دستورالعمل های طراحی برای قطعات ریخته گری قالب
پیروی از قوانین طراحی اثبات شده در مراحل اولیه توسعه یک جزء می تواند به طور قابل توجهی بازنگری های ابزار را کاهش دهد و کیفیت نهایی قطعات ریخته گری را بهبود بخشد. مهندسانی که این دستورالعمل ها را در مرحله طراحی اولیه، به جای پس از شکست اولین نمونه اولیه، اعمال می کنند، پس از بریده شدن قالب، تغییرات بسیار کم تری را مشاهده می کنند. دستورالعمل های زیر به طور گسترده توسط مهندسان طراح استفاده می شود.
- ضخامت دیوار را یکنواخت نگه دارید. دیوارهای ثابت بین 1 میلی متر تا 3.5 میلی متر را برای آلومینیوم در نظر بگیرید، زیرا تغییرات ضخامت ناگهانی منجر به تاب خوردگی و تخلخل می شود زیرا بخش های ضخیم تر کندتر از قسمت های نازک تر در اطراف خنک می شوند.
- زوایای پیش نویس را اضافه کنید. یک زاویه کششی حداقل 1 تا 2 درجه روی سطوح عمودی قرار دهید تا قطعات به طور تمیز و بدون آسیب از قالب خارج شوند، در حالی که حفرههای عمیقتر معمولاً به زاویه کشش بزرگتری نیاز دارند.
- از گوشه های داخلی تیز خودداری کنید. از شعاع فیله حداقل 0.5 میلی متر برای کاهش غلظت تنش و بهبود جریان فلز در حین پر کردن استفاده کنید، زیرا گوشه های تیز نیز بیشتر در معرض ترک خوردن تحت بار هستند.
- مکان های دروازه و دونده را زودتر برنامه ریزی کنید. دروازهها را طوری قرار دهید که فلز مذاب ابتدا ضخیمترین بخشها را پر کند، و خطر بسته شدن سرد و پر شدن ناقص را کاهش دهد، و قرار دادن دروازه را با طرح تهویه هماهنگ کنید تا هوای به دام افتاده خارج شود.
- کمترین حد ممکن را به حداقل برسانید. آندرکات ها به اسلایدهای قالب یا بالابرهای اضافی نیاز دارند، که هزینه ابزار و زمان تولید را افزایش می دهد، بنابراین در صورت امکان اطراف آنها را طراحی کنید یا پیچیدگی ابزار اضافی را فقط در صورت لزوم بپذیرید.
- طراحی دنده برای کاهش وزن. دنده ها در 50 تا 60 درصد ضخامت دیواره مجاور بدون ایجاد بخش های ضخیم که خنک شدن را کند می کند، استحکام می بخشد و به قطعه اجازه می دهد در حالی که همچنان در برابر بارهای خمشی مقاومت می کند، سبک بماند.
نحوه انتخاب تامین کننده قطعات ریخته گری قالب
01
تجهیزات و محدوده تناژ را بررسی کنید
اطمینان حاصل کنید که تامینکننده ماشینهایی را با محدوده تناژ مورد نیاز برای اندازه قطعه شما کار میکند، زیرا تجهیزات کماندازه نمیتوانند فشار گیرهای مناسب را حفظ کنند و ممکن است منجر به فلاش یا پر شدن ناقص قطعات ریختهگری بزرگتر شود.
02
بررسی گواهینامه های کیفیت
اگر قطعات برای مصارف خودرویی هستند، به دنبال گواهینامه هایی مانند ISO 9001 و IATF 16949 باشید، زیرا اینها نشان دهنده یک سیستم مدیریت کیفیت بالغ با کنترل های فرآیند مستند در طول تولید است.
03
در مورد In House Tooling بپرسید
تأمینکنندگانی که قالبهای خود را در خانه طراحی و میسازند، معمولاً میتوانند زمانهای تولید را کوتاه کرده و مشکلات طراحی را سریعتر از ابزارهای برونسپاری حل کنند، زیرا تغییرات نیازی به هدایت ابزارسازان شخص ثالث ندارند.
04
درخواست قطعات نمونه و گزارش
یک تامین کننده قابل اعتماد باید قبل از تولید کامل، نمونه قطعات ریخته گری را به همراه گزارش های بازرسی ابعادی ارائه دهد، که به شما این شانس را می دهد که تناسب و عملکرد را زودتر تایید کنید.
05
خدمات ثانویه را ارزیابی کنید
بررسی کنید که آیا تامین کننده ماشینکاری، آبکاری، پوشش پودری یا مونتاژ در خانه را ارائه می دهد، که می تواند زنجیره تامین شما را به طور قابل توجهی ساده کند و تعداد فروشندگانی را که باید با آنها هماهنگ کنید کاهش دهد.
06
ارتباط و زمان سرب را مقایسه کنید
ارتباطات سریع و واضح در حین نقلقول اغلب نشاندهندهای قوی از نحوه رسیدگی تامینکننده به مسائل تولید در خط است، بنابراین حتی قبل از ثبت اولین سفارش، به پاسخگویی توجه کنید.
عوامل هزینه موثر بر قیمت قطعات ریخته گری قالب
قیمت نهایی قطعات ریخته گری به عوامل مختلفی بستگی دارد که هر کدام وزن متفاوتی در قیمت کلی دارند. نمودار زیر تأثیر نسبی محرک های هزینه رایج را نشان می دهد.
به عنوان یک قاعده کلی، ابزارسازی برای یک قطعه ریخته گری آلومینیومی با پیچیدگی متوسط ممکن است از حدود 5000 تا بیش از 40000 دلار آمریکا متغیر باشد، در حالی که هزینه واحد خود قطعه ممکن است بسته به اندازه، آلیاژ و نیازهای تکمیلی بین 0.50 تا 10 دلار کاهش یابد، زمانی که حجم تولید به اندازه کافی برای گسترش سرمایه گذاری ابزارآلات بالا باشد. خریدارانی که قیمت قطعات دایکستینگ را ارزیابی میکنند باید از تامینکنندگان بخواهند که هزینه ابزارآلات را جدا از قیمت قطعه تقسیم کنند، زیرا این کار مقایسه قیمتها را در بین فروشندگان و مدلسازی هزینه کل در حجمهای مختلف سفارش را قبل از انجام یک دوره تولید آسانتر میکند.
سوالات متداول در مورد قطعات ریخته گری دایکاست
حداقل مقدار سفارش برای قطعات ریخته گری چقدر است
اکثر تولید کنندگان حداقل سفارش حدود 1000 تا 5000 واحد را برای توجیه سرمایه گذاری اولیه ابزارآلات توصیه می کنند، اگرچه برخی از تامین کنندگان نمونه اولیه کوچکتر را با استفاده از ابزارآلات نمونه اولیه کم هزینه می پذیرند.
تولید یک قالب جدید برای قطعات ریخته گری چقدر طول می کشد؟
بسته به اندازه قطعه، تعداد حفره ها و نیاز به اسلاید یا بالابر، زمان تولید ابزار معمولاً بین 4 تا 8 هفته برای قالب های نسبتاً پیچیده متغیر است.
آیا قطعات ریخته گری می توانند بازیافت شوند
بله، ضایعات آلومینیوم، روی و منیزیم تولید شده در طول پیرایش میتوانند مجدداً ذوب شوند و در دورههای تولید آتی مورد استفاده مجدد قرار گیرند و ریختهگری به روشی نسبتاً کارآمد در منابع تبدیل شود.
تفاوت بین قطعات دایکستینگ و قطعات ماشینکاری CNC چیست؟
قطعات ریخته گری قالب are formed by injecting molten metal into a die, making them cost effective at high volume, while CNC machined parts are cut from solid stock, making them better suited for low volume or highly customized designs.
کدام آلیاژ برای قطعات ریخته گری سبک وزن بهتر است
آلیاژهای منیزیم کمترین چگالی را در بین فلزات ریخته گری معمولی ارائه می دهند، و هنگامی که کاهش وزن اولویت اصلی است، مانند محفظه لپ تاپ یا دوربین، آنها را به انتخاب ترجیحی تبدیل می کند.
آیا قطعات ریخته گری قبل از استفاده نیاز به پس پردازش دارند
این بستگی به برنامه دارد. بسیاری از قطعات ریخته گری قالب را می توان به عنوان ریخته گری پس از پیرایش استفاده کرد، در حالی که برخی دیگر به ماشینکاری روی سطوح جفت گیری بحرانی، آبکاری برای مقاومت در برابر خوردگی یا پوشش پودری برای ظاهر و محافظت بیشتر نیاز دارند.
طول عمر معمول قالب ریخته گری چقدر است؟
یک قالب فولادی که برای ریخته گری آلومینیومی به خوبی نگهداری می شود، معمولاً می تواند بین 100000 تا 500000 قطعه را قبل از نیاز به بازسازی اساسی تولید کند، در حالی که قالب های مورد استفاده برای ریخته گری روی می تواند اغلب بیش از 1 میلیون چرخه باشد زیرا روی در فولاد ابزار ساینده کمتری است.
می توان قطعات ریخته گری را جوش داد
جوشکاری قطعات استاندارد دایکاست آلومینیوم و روی ممکن است دشوار باشد زیرا تخلخل گاز داخلی محبوس شده می تواند باعث ایجاد نقص در ناحیه جوش شود، بنابراین اغلب به جای آن از چسباندن مکانیکی، چسباندن چسب یا تکنیک های جوشکاری تخصصی استفاده می شود.
ریخته گری برای نمونه های اولیه و همچنین تولید انبوه مناسب است
ابزار تولید کامل عموماً برای حجمهای بزرگتر محفوظ است، اما بسیاری از تامینکنندگان قالبهای کمهزینه یا ابزارهای نرم تک حفرهای را ارائه میکنند که به مهندسان اجازه میدهد تا طراحی قطعات دایکستینگ را قبل از متعهد شدن به قالب نهایی تولید سختشده تأیید کنند و مسیر کلی را از مفهوم تا تولید در مقیاس کامل کوتاه کنند.
نظرات نهایی در مورد قطعات ریخته گری دایکاست
قطعات دایکاست یکی از کارآمدترین روشها برای ساخت قطعات فلزی دقیق و قابل تکرار در مقیاس هستند. با درک مراحل فرآیند، انتخاب آلیاژ مناسب برای کاربرد شما، پیروی از دستورالعملهای طراحی صدا و مشارکت با تامینکننده واجد شرایط، تولیدکنندگان میتوانند به کیفیت قطعات قوی دست یابند و در عین حال هزینههای واحد را در حجمهای بزرگ تولید پایین نگه دارند.
چه در حال طراحی براکتهای خودرو، محفظههای الکترونیکی یا محفظههای صنعتی باشید، قطعات ریختهگری یک مسیر ثابت شده از مفهوم تا محصول نهایی را ارائه میدهند. هنگامی که حجم تولید سرمایه گذاری در ابزارسازی را توجیه می کند، ترکیب سرعت، تکرارپذیری و آزادی طراحی به سختی با هر فرآیند شکل دهی فلز دیگری مطابقت داده می شود، دقیقاً به همین دلیل است که قطعات ریخته گری دایکاست همچنان سال به سال در چنین طیف گسترده ای از صنایع مشخص می شوند.
آخرین اخبار
درباره اخبار صنعت بیشتر بدانید
-
08
May
 تحول دیجیتالصنعت قالب در حال تحول دیجیتالی برای بهبود بهرهوری و کنترل کیفیت از طریق معرفی فناوریهای تولید هوشمند و صنعت 4.0 است.
-
08
May
روند زیست محیطیصنعت خودرو توجه بیشتری به حفاظت از محیط زیست دارد، سبک وزن به روند تبدیل شده است. صنعت قالب نیز به این روند پاسخ می دهد، توسعه قالب های سبک تر برای پاسخگویی به تقاضای بازار. -
08
May
چشم انداز آینده Debangدر حمایت از تولید سبز، Debang در حال استفاده از تولید برق فتوولتائیک برای ایجاد یک کارخانه سازگار با محیط زیست و دستیابی به هدف کاهش انتشار کربن تا سال 2030 است. این شرکت در حال پیادهسازی سیستم... -
16
Jul
چرا آلیاژ روی ستون فقرات سیستم های برف پاک کن خودرو است؟قطعات برف پاک کن ماشین آلیاژ روی استاندارد صنعتی برای بازوهای اتصال، محورهای محوری، میلههای اتصال و براکتهای نصب باقی میماند، زیرا آنها را تحویل میدهند. ترکیبی نادر از دقت ابعادی، استح...
چه خریدار باشید و چه شریک توسعه، ما متعهد هستیم که راه حل قابل اعتمادی را به شما ارائه دهیم.
پیوندهای محصول
موبایل
خدمات مشتری
دریافت در نقل قول
با ما تماس بگیرید
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: جاده شماره 1 Tianxing، پارک علم و فناوری Daqi منطقه Beilun، شهر نینگبو، استان ژجیانگ، چین
حق چاپ © Zhejiang Debang Intelligent Technology Co., Ltd. تمامی حقوق محفوظ است.
 تولید کنندگان ریخته گری OEM/ODM