

بلوک های موتور آلومینیوم ریخته گری شن و ماسه: فرآیند، مزایا، و ملاحظات کلیدی
 2026.09.14
 اخبار صنعت
بلوکهای موتور آلومینیومی با ماسه ریختهگری میشوند، زیرا این فرآیند میتواند گذرگاههای خنککننده داخلی و انتقال دیوارههای نازک به ضخیم ایجاد کند که ریختهگری بدون نیاز به تغییرات گرانقیمت ابزار تکرار میشود. این پاسخ کوتاه هر تصمیمی را از نمونه اولیه تا تولید هدایت میکند و توضیح میدهد که چرا اکثر برنامههای OEM هنوز با بلوکهای ریختهگری شن شروع میشوند. این مقاله فرآیند، انتخابهای آلیاژ و طراحی، معاوضه بین ریختهگری شن و ماسه و ریختهگری را توضیح میدهد، و آنچه را که باید قبل از تهیه یک بلوک موتور آلومینیومی یا اجزای اطراف آن در نظر بگیرید.
چرا ریخته گری شن و ماسه برای بلوک های موتور آلومینیومی استاندارد باقی می ماند؟
دلیل غالب ژاکت خنک کننده است. یک بلوک موتور باید مایع خنک کننده را از طریق پیچ و خم مسیرهای اطراف سیلندرها، سوپاپ ها و گالری های روغن حرکت دهد. در ریخته گری شن و ماسه، این معابر توسط هسته های ماسه ای که در قالب قرار می گیرند و پس از جامد شدن فلز شکسته می شوند، تشکیل می شوند. این به طراحان آزادی کامل میدهد تا خنکسازی را در جایی که لازم است هدایت کنند. در مقابل، ابزار ریخته گری از هسته های فولادی دائمی استفاده می کند که باید از حفره در یک خط مستقیم کشیده شوند. گذرگاههای منحنی پیچیده غیرعملی هستند و هر تلاشی برای ماشینکاری بعد از آن هزینهای را به همراه دارد و میتواند قطعه را ضعیف کند.
دلیل دیگر خستگی حرارتی است. بلوک های موتور آلومینیومی در دماهای بالا کار می کنند و چرخه های گرمایش و سرمایش سریع را تجربه می کنند. ریختهگری شن و ماسه سرعت خنکسازی نسبتاً آهستهای را در قالب ایجاد میکند که به جلوگیری از گیر افتادن گاز کمک میکند و ریزساختار انعطافپذیرتر را امکانپذیر میکند. نتیجه بلوکی است که می تواند چرخه حرارتی را بدون ترک خوردن به آسانی مانند برخی از قالب های فشار بالا جذب کند.
هزینه نیز مهم است. ابزار شن و ماسه به طور قابل توجهی ارزان تر از ابزار ریخته گری است. برای یک برنامه موتور جدید، به خصوص در طول مراحل نمونه اولیه و اعتبارسنجی، ریختهگری شن به شما امکان میدهد طرحهای حفرهای متعدد را بدون راهاندازی قالب تولید کامل آزمایش کنید. حتی در حجم های متوسط، هزینه کل ابزار شن و ماسه به اضافه هزینه اصلی اغلب از هزینه مستهلک شده یک قالب که می تواند صدها هزار دلار هزینه داشته باشد، می گذرد. هنگامی که یک طرح منجمد و حجم زیاد است، برخی از برنامه ها به سمت قالب نیمه دائمی یا ریخته گری کم فشار حرکت می کنند، اما نقطه شروع ماسه باقی می ماند.
چگونه ریخته گری شن و ماسه برای بلوک های موتور آلومینیومی کار می کند
این فرآیند با ساخت هسته آغاز می شود. برای یک بلوک موتور، شما معمولاً به چندین هسته نیاز دارید: یکی برای ژاکت خنک کننده، یکی برای حفره پمپ آب و دیگری برای سوراخ های سیلندر. این هسته ها از شن و ماسه سیلیس مخلوط شده با یک چسب ساخته می شوند. فرآیندهای جعبه سرد و جعبه گرم رایج هستند. در بسیاری از فروشگاههای ابزار مدرن، هستهها نیز با استفاده از چاپ سه بعدی تولید میشوند که امکان تکرار سریع در هندسه داخلی را بدون هیچ گونه الگوی فیزیکی فراهم میکند.
- هسته های ژاکت خنک کننده، حفره پمپ آب و سوراخ های سیلندر را بسازید.
- قالب را در اطراف الگوی خارجی بسازید.
- هسته ها را داخل قالب قرار داده و در آن را ببندید.
- آلومینیوم مذاب را از طریق یک سیستم دروازه کنترل شده بریزید.
- بلوک را پس از انجماد تکان دهید و هسته ها را جدا کنید.
- دروازه و رایزرها را برش دهید، عملیات حرارتی و سطوح مهم ماشین را انجام دهید.
از آنجایی که ریخته گری شن و ماسه سطح درشتی دارد و دامنه تحمل ابعادی وسیع تری نسبت به ریخته گری دایکاست، باید انتظار داشته باشید که در سطوح عمده ای که ماشینکاری می شوند، حدود 3 تا 5 میلی متر مقدار اضافی داشته باشید.
ملاحظات انتخاب آلیاژ و طراحی
اکثر بلوک های موتور آلومینیوم ریخته گری شن و ماسه از آلیاژهای سیلیکون-آلومینیوم استفاده می کنند. A356 (Al-7Si-0.3Mg) رایج است زیرا ترکیب خوبی از قابلیت ریخته گری، ماشینکاری و استحکام مکانیکی پس از عملیات حرارتی T6 را ارائه می دهد. A319 همچنین زمانی استفاده می شود که قطعه به هدایت حرارتی بالاتر و سفتی فشار کمی بهتر نیاز دارد. انتخاب آلیاژ بر عملکرد خنک کنندگی، تاب خوردگی و اینکه چگونه می توان بلوک را به راحتی ماشین کاری کرد، تأثیر می گذارد.
برای طراحی خود به ضخامت دیوار توجه کنید. ریخته گری شن و ماسه می تواند مقاطع از حدود 3 میلی متر تا 20 میلی متر را تحمل کند، اما تغییرات ناگهانی در ضخامت، نقاط داغ ایجاد می کند که منجر به تخلخل انقباض می شود. از فیله ها و شعاع های سخاوتمندانه در هر گوشه داخلی استفاده کنید. مطمئن شوید که پرینتهای هسته - ویژگیهایی که هر هسته را تعیین و تثبیت میکنند - به اندازهای قوی هستند که در برابر نیروی جریان فلز مقاومت کنند. سیستم دروازه نیز مهم است: یک دروازه با طراحی ضعیف می تواند اجزای اکسیدی را ایجاد کند که به صورت ترک های خستگی در طول آزمایش موتور ظاهر می شوند.
هنگامی که یک بلوک ریخته گری شن و ماسه را ارزیابی می کنید، یک گزارش شبیه سازی بخواهید. یک تامین کننده خوب باید تجزیه و تحلیل پر کردن و انجماد را انجام دهد تا نشان دهد که تخلخل در کجا محتمل است و هسته ها چگونه رفتار خواهند کرد. اینجا جایی است که شما تامین کننده ای را که به سادگی فلز می ریزد از کسی که مسئول کیفیت ریخته گری است جدا می کنید.
ریخته گری شن و ماسه در مقابل دایکستینگ: جایی که هر فرآیند برنده می شود
| صفت | Sand Casting | Die Casting |
|---|---|---|
| قطعات معمولی | بلوک های موتور، محفظه های بزرگ | تشت انتقال، محفظه موتور، براکت |
| هندسه داخلی | عالی، از هسته های مصرفی استفاده می کند | محدود، هسته های فولادی باید خارج شوند |
| هزینه ابزار | پایین تر | بالاتر |
| حداقل حجم اقتصادی | نمونه اولیه تا اواسط جلد | حجم بالا |
| تحمل ابعادی | CT8 تا CT10 | CT5 تا CT7 |
| ضخامت دیوار معمولی | 3 میلی متر و بالاتر | 1.5 میلی متر و بالاتر |
همانطور که جدول نشان می دهد، زمانی که به هندسه داخلی پیچیده، هزینه ابزار کم و مسیری مناسب برای نمونه اولیه نیاز دارید، ریخته گری شن و ماسه مزیت آشکاری دارد. زمانی که حجم قطعه زیاد باشد، ضخامت دیواره کم باشد و ابعاد باید قابل تکرار باشند، ریخته گری دایکست مورد علاقه می شود. برای بلوکهای موتور، روکش مایع خنککننده تقریباً برای هر کاربرد، ریختهگری شن و ماسه را پیشتاز نگه میدارد.
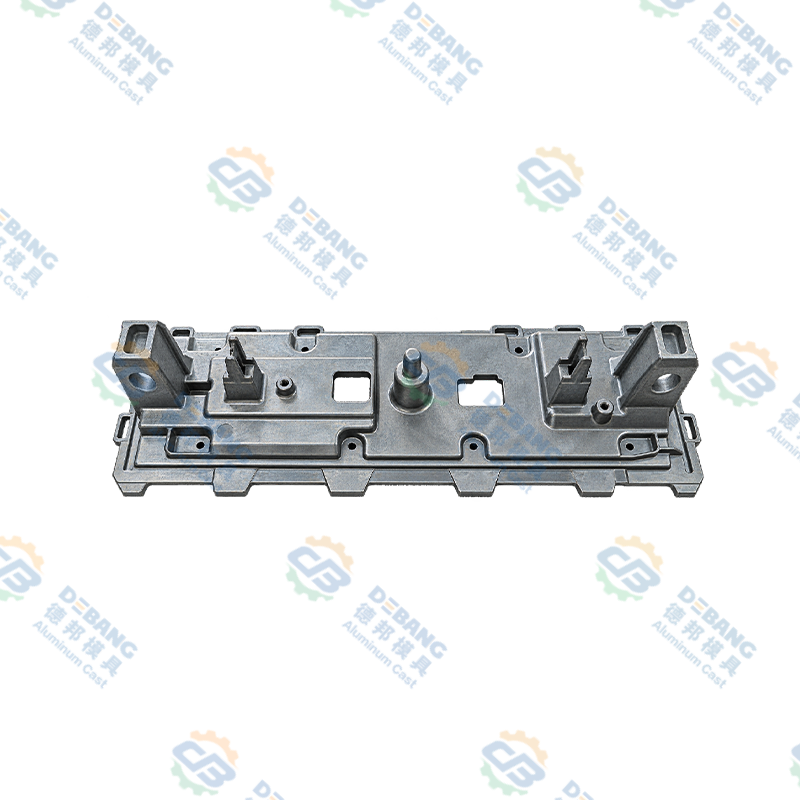
با این حال، دایکستینگ هنوز هم کارهای سنگین را در پیشرانه کلی انجام می دهد. قطعاتی مانند محفظههای آلومینیومی موتور و تابههای انتقال، کاندیدای مناسبی برای ریختهگری با فشار بالا هستند. آنها اغلب دیوارهای نازکتری دارند، گذرگاههای داخلی سادهتری دارند و تلورانسهای سختتری را که ریختهگری در مقیاس ارائه میکند، میطلبند. در Debang Mold، این جایی است که ما کار ریخته گری آلومینیوم خود را متمرکز می کنیم. طیف محصولات ما شامل محفظههای موتور و تابههای انتقال است که با همان ذهنیت دقیقی تولید میشوند که برنامههای موتور انتظار دارند.
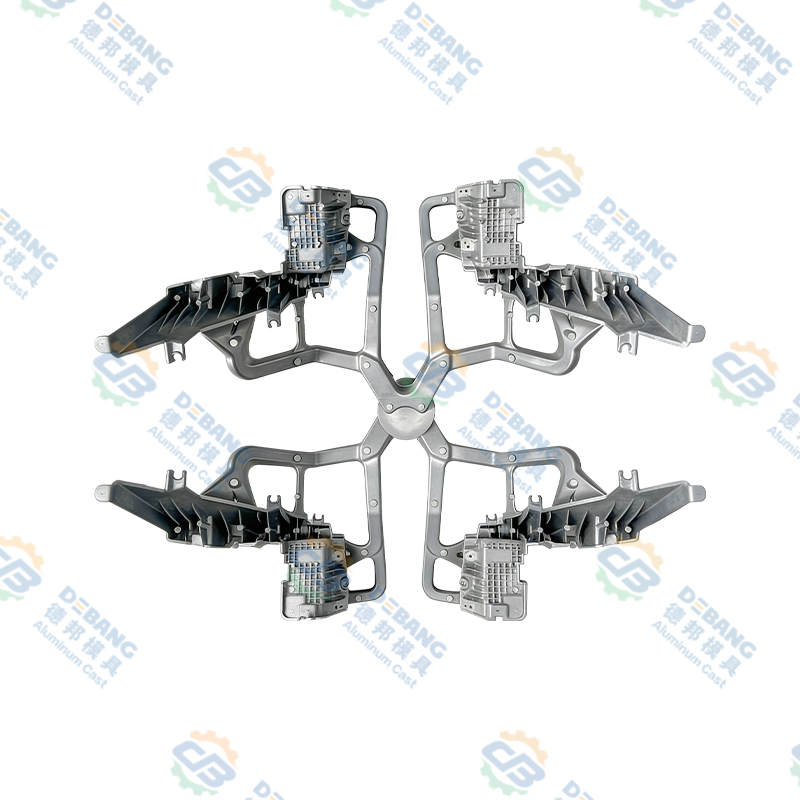
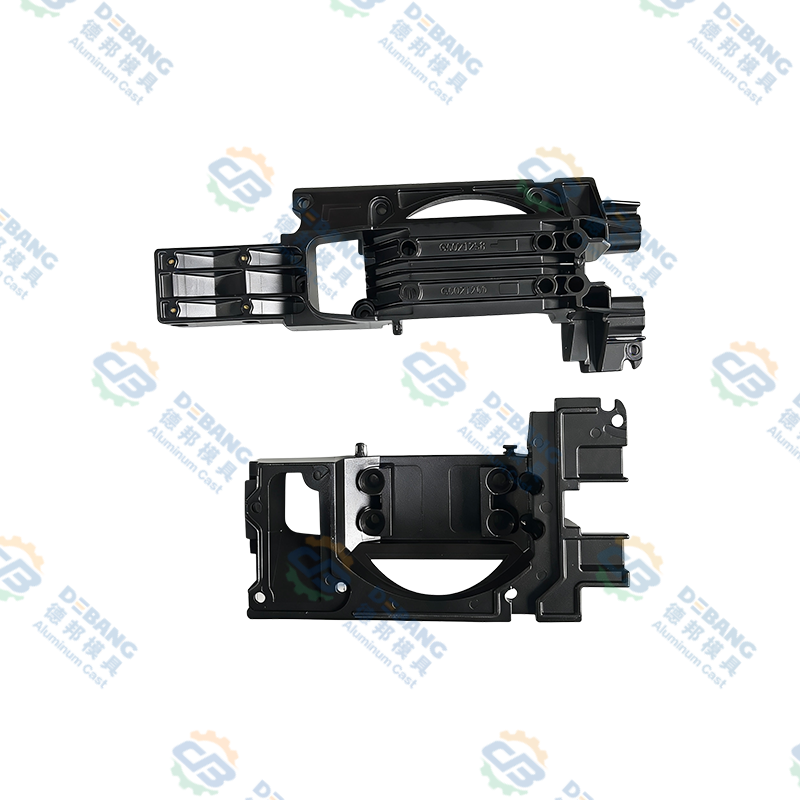
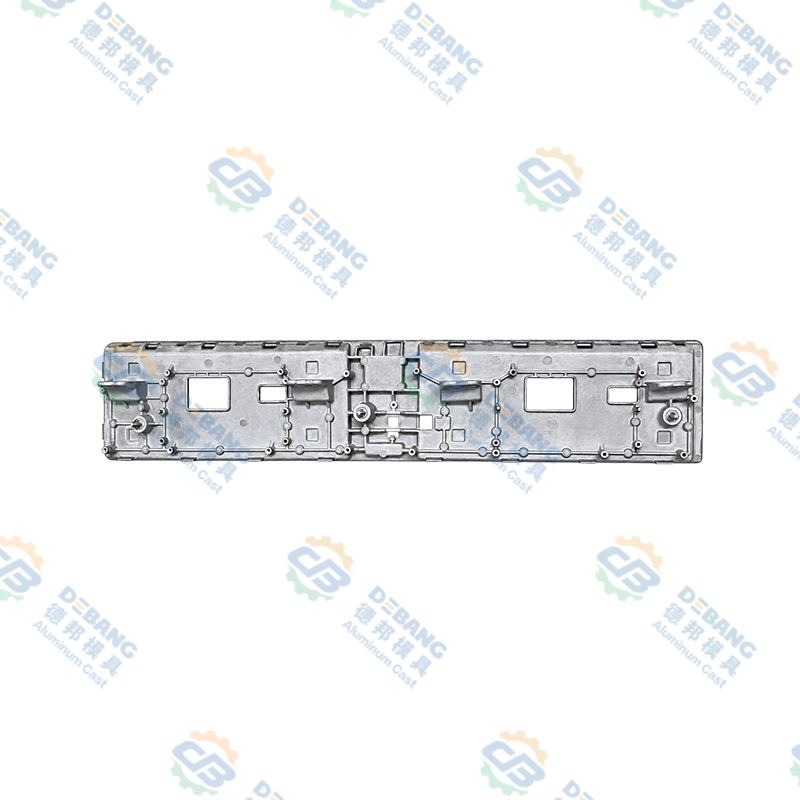
 محفظه موتور آلومینیومی ریخته گری فشار بالا برای کاربردهای پیشرانه این محفظه آلومینیومی موتور از ریخته گری فشار بالا برای دستیابی به دیواره های نازک و تحمل های محکم استفاده می کند و بلوک های موتور ریخته گری شن و ماسه را تکمیل می کند. طراحی یکپارچه و پره های بهینه اتلاف گرما از عملکرد قابل اعتماد و مدیریت حرارتی کارآمد در پیشرانه های خودرو پشتیبانی می کند. مشاهده محصول →
وقتی این اجزای پیشرانه را تهیه میکنید، ریختهگری شن و ریختهگری رقیب یکدیگر نیستند، بلکه مکمل یکدیگر هستند. بلوک های موتور روش ماسه ای را حفظ می کنند، در حالی که ریخته گری های اطراف از سرعت ریخته گری و پرداخت سطحی بهره می برند. درک این تمایز به شما امکان میدهد زمانها و هزینههای هوشمندانهتری را در کل مجموعه موتور بررسی کنید.
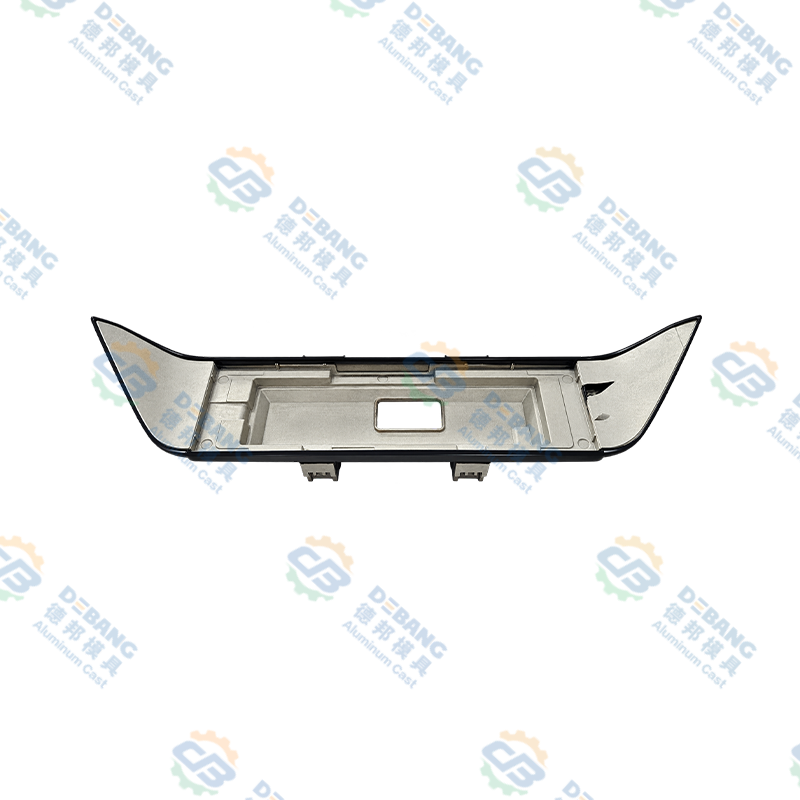
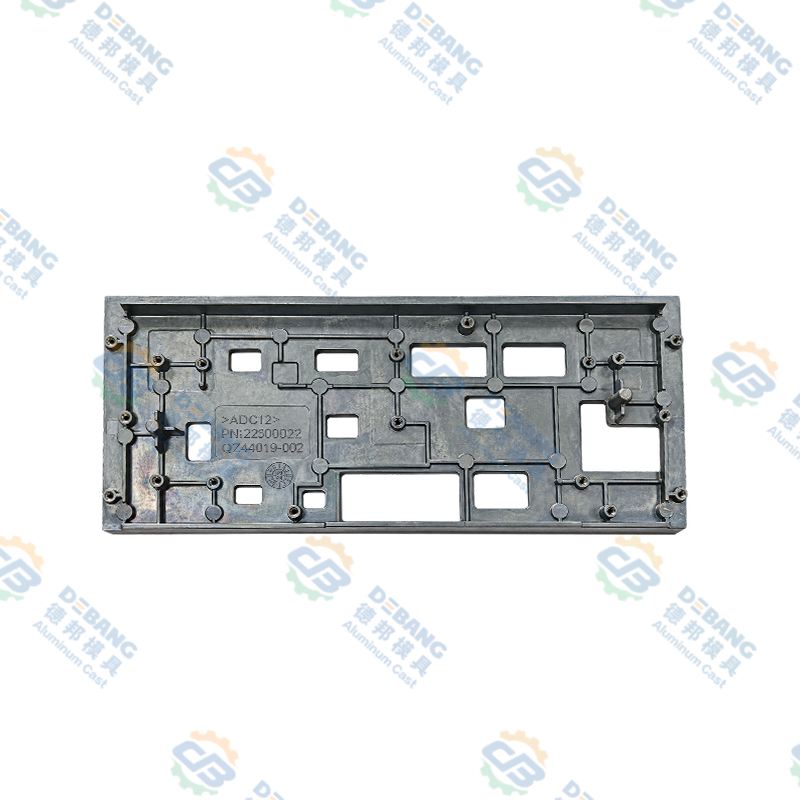
 پانل جعبه دنده دایکاست آلومینیومی دقیق برای پیشرانه های خودرو این تابه انتقال از طریق ریخته گری فشار بالا تولید می شود تا تولید سریعتر و سطح عالی را ارائه دهد. این اجزای سنگینتر موتور را تکمیل میکند و امکان مونتاژ کارآمد و منابع مقرونبهصرفه را برای سیستمهای پیشرانه کامل فراهم میکند. مشاهده محصول →
هنگام تهیه قطعات موتور آلومینیومی به چه نکاتی توجه کنیم؟
با کنترل فرآیند شروع کنید. ریخته گری شن و ماسه می تواند تخلخل، انقباض، و اجزای اکسید ایجاد کند، بنابراین یک تامین کننده باید یک سیستم کیفیت مستند را به شما نشان دهد. در Debang Mold، صفحه کیفیت ما توضیح میدهد که چگونه بازرسیها را از مواد ورودی تا ماشینکاری نهایی پیگیری میکنیم. همان سختی اعمال می شود چه قطعه ریخته گری ماسه ای باشد و چه قالبی. در مورد کنترل کیفیت ما اینجا بخوانید .
سپس قابلیت ماشینکاری را در نظر بگیرید. یک بلوک موتور وقتی از ریخته گری خارج می شود تمام نمی شود. سوراخها، چهرهها و گالریها باید به اندازه میکرون ماشین کاری شوند. تأمینکنندهای که ماشینکاری را در داخل ارائه میدهد، پایگاه تأمینکننده شما را کاهش میدهد و زنجیره ارتباطات را کوتاه میکند. Debang Mold خدمات یکپارچه از طراحی قالب، ریخته گری، عملیات ثانویه و ماشینکاری دقیق تا عملیات سطح و مونتاژ را ارائه می دهد. این رویکرد یک مرحله ای به ویژه زمانی ارزشمند است که شما در حال راه اندازی یک مدل جدید هستید و نیاز به فشرده سازی زمان توسعه دارید.
در نهایت، پشتیبانی مهندسی اهمیت دارد. اگر تامین کننده ریخته گری بتواند به شما در بهینه سازی طرح برای تولید کمک کند، از تکرار پرهزینه دوم جلوگیری می کنید. ما به شما توصیه می کنیم قبل از سفارش ابزار، نیازهای خود را با تیم ما در میان بگذارید. با ما تماس بگیرید تا در مورد چالش بازیگری خود صحبت کنید.
ریخته گری شن و ماسه عملی ترین راه برای ساخت بلوک های موتور آلومینیومی است. این به شما آزادی داخلی برای ایجاد گذرگاههای خنککننده مؤثر، انعطافپذیری ابزار برای تکرار، و یک ساختار ریز مواد که در برابر گرما مقاوم است، میدهد. در عین حال، دایکستینگ مجموعه متفاوتی از قطعات پیشرانه را پوشش می دهد. چه بر روی خود بلوک کار کنید و چه بر روی قطعات ریخته گری اطراف آن، نکته کلیدی این است که فرآیند را با هندسه و حجم آن مطابقت دهید.
آخرین اخبار
درباره اخبار صنعت بیشتر بدانید
-
08
May
 تحول دیجیتالصنعت قالب در حال تحول دیجیتالی برای بهبود بهرهوری و کنترل کیفیت از طریق معرفی فناوریهای تولید هوشمند و صنعت 4.0 است.
-
08
May
روند زیست محیطیصنعت خودرو توجه بیشتری به حفاظت از محیط زیست دارد، سبک وزن به روند تبدیل شده است. صنعت قالب نیز به این روند پاسخ می دهد، توسعه قالب های سبک تر برای پاسخگویی به تقاضای بازار. -
08
May
چشم انداز آینده Debangدر حمایت از تولید سبز، Debang در حال استفاده از تولید برق فتوولتائیک برای ایجاد یک کارخانه سازگار با محیط زیست و دستیابی به هدف کاهش انتشار کربن تا سال 2030 است. این شرکت در حال پیادهسازی سیستم... -
14
Jul
راهنمای جامع قطعات دایکاست: فرآیندها، مواد و کاربردهاقطعات ریخته گری دایکاست اجزای فلزی هستند که با فشار دادن فلز مذاب، معمولاً آلومینیوم، روی یا منیزیم به داخل قالب فولادی قابل استفاده مجدد تحت فشار بالا تولید می شوند. این روش در صنایع خودروس...
چه خریدار باشید و چه شریک توسعه، ما متعهد هستیم که راه حل قابل اعتمادی را به شما ارائه دهیم.
پیوندهای محصول
موبایل
خدمات مشتری
دریافت در نقل قول
با ما تماس بگیرید
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: جاده شماره 1 Tianxing، پارک علم و فناوری Daqi منطقه Beilun، شهر نینگبو، استان ژجیانگ، چین
حق چاپ © Zhejiang Debang Intelligent Technology Co., Ltd. تمامی حقوق محفوظ است.
 تولید کنندگان ریخته گری OEM/ODM